


Лекция ремесленников|Как уменьшить износ инструмента при высечке табачной упаковки-вырезкой? Ветеран резки кубиков-с 26-летним опытом делится своими трюками!
Вырезка-краевой пост-процессы прессования, традиционная пост-прессовая штамповка-резка и горячая штамповка
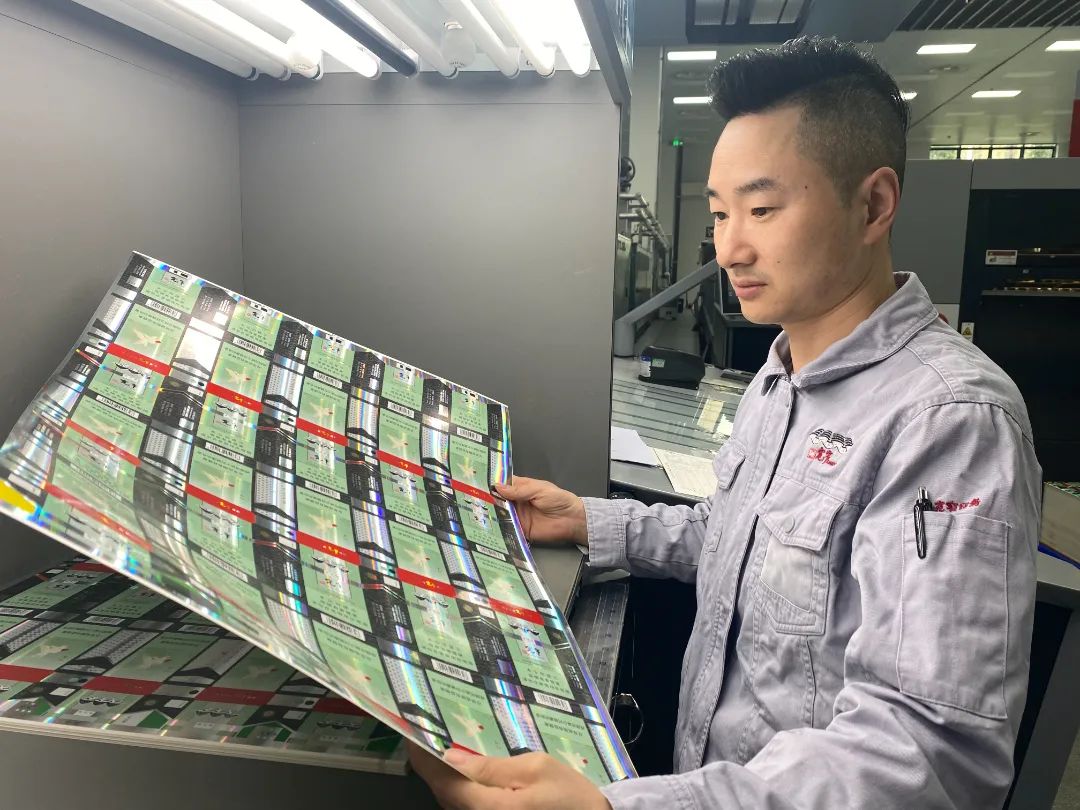
Мо Ичжун за 26 лет прошел путь от отделщика полиграфической продукции и техника-технолога до руководителя отдела штамповочных форм. Он вдумчив, новатор и стремится использовать множество методов и комплексных стратегий для сокращения затрат и повышения эффективности. Устройство сбора фольги, которое он разработал для машины горячего тиснения, получило патент на полезную модель. Он успешно решил проблемы образования флоков и истирания при-резке маленьких и полосовых коробок для Jiaozhi (Red Style), разумно использовал длительные-простые штампы-вырезания рамок пластин на машинах горячего тиснения, повысил эффективность замены выпуклых-вогнутых пластин, оптимизировал процесс горячего тиснения и сэкономил 40 % алюминиевой фольги. В 2022 году Студия инноваций модели труда под его руководством завершила пять инновационных проектов по контролю качества и 12 усовершенствований процессов и технологий. Являясь основой предприятия, он всегда придерживался философии наставничества: «Лучше научить кого-то ловить рыбу, чем дать ему рыбу».
В современной высококонкурентной отрасли упаковки сигарет требования к качеству упаковки также растут. Как минимизировать отходы материалов при постоянном повышении качества – оптимальное решение для поддержания конкурентного преимущества в нынешних рыночных условиях. Сокращение отходов материалов является важной частью контроля затрат, и достижение этого при сохранении качества требует поиска соответствующих решений в реальном производственном процессе.
В процессе высечки-при производстве сигаретной упаковки возникает множество распространенных проблем, таких как поломка высекального ножа-ножа (под этим понимаются переломы в месте соединения двух лезвий во время высечки-высечки). Обычные режущие лезвия-относительно просты в обращении и могут быть напрямую заменены запасными лезвиями, но для некоторых специальных изделий требуется использование целой вырезанной матрицы. Например, для продуктов «Width & Luck Slim Small Box», производимых нашей компанией, требуется целая резная матрица для отверстия небольшого самолета.
По мере увеличения заказов на этот продукт частота замены сломанных ножей для высечки увеличивалась, а время замены ножей увеличивалось, что приводило к увеличению расхода вырубных-ножей для высечки и снижению-эффективности высечки. На основе реального производства я обнаружил, что материалы для изготовления разделочных ножей в промышленности неоднородны, параметры процесса не стандартизированы, а проектные данные неполны. Поэтому технические параметры производства разделочных ножей необходимо оптимизировать в соответствии с реальными условиями производства.
Знакомство и использование разделочных ножей
Нож для разделки состоит из двух частей: лезвия (используется для разрезания лицевой стороны изделия) и основания (используется для фиксации на режущей нижней пластине-матрицы). Схематическая диаграмма использования разделочного ножа для вырезания небольшого отверстия самолета в изделии Width & Luck Slim Small Box показано на рисунке 1.
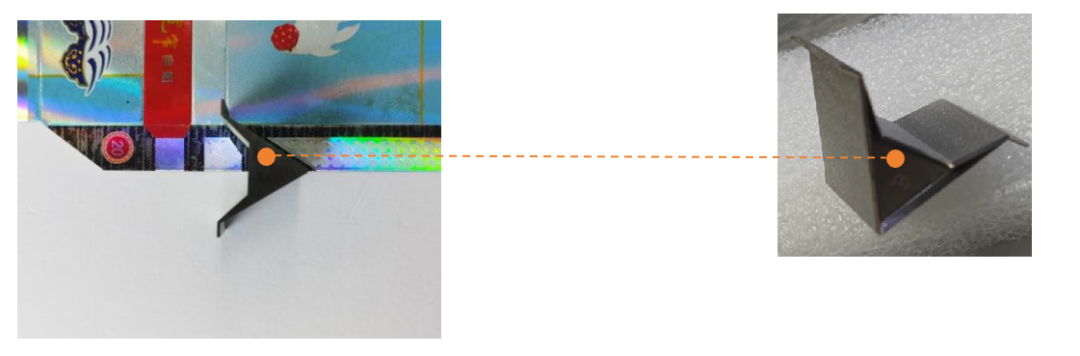 Рисунок 1. Гравировальный нож, используемый для небольшого плоского отверстия сигаретной пачки.
При производстве небольших коробочек «Kuankuan Haoyun Slim» износ гравировального ножа в среднем составляет около 10 000–20 000 отпечатков на нож. В производственном процессе с апреля по июнь прошлого года в апреле было изготовлено в общей сложности 582 000 отпечатков с использованием 42 ножей; Мэй сделал 922 000 отпечатков, используя 60 ножей; В июне было сделано 1,35 миллиона отпечатков при использовании 95 ножей. В целом износ гравировального ножа за три месяца составил около 14 000 отпечатков на нож.
Время замены ножа составляло примерно 16 часов в апреле, 28 часов в мае и 38 часов в июне. В среднем замена одного гравировального ножа занимает около 35–42 минут для возобновления нормального производства. В каждую смену на замену ножей уходит около 1,5–2 часов, что снижает эффективность производства станка примерно на 20%. Чтобы определить ключевые факторы, влияющие на срок службы гравировального ножа, и уменьшить количество отпечатков на нож, чтобы сократить время замены, автор провел систематический анализ с точки зрения «человека, машины, материала, метода и окружающей среды».
01
Материал гравировального ножа
В настоящее время гравировальные ножи, используемые в высекальных станках-компании, в основном изготовлены из обычной инструментальной стали, которая слишком тверда и не очень гибка. При подтверждении материала ножа у производителя пластин-было обнаружено, что для материала гравировального ножа не установлены технические стандарты, что увеличивает риск более высокого расхода.
02
Угол гравировального ножа
По данным-исследований на месте, угол гравировальных ножей на высекальных станках-компании варьируется от 47 до 48 градусов, при этом для угла лезвия не установлено никаких технических стандартов, что увеличивает риск более высокого расхода.
03
Толщина бумаги
После подтверждения параметров материала поставщика при закупке (параметры бумаги для небольших коробок «Kuankuan Haoyun Slim»: 237 г/м², 680 мм × 486 мм) было установлено, что параметры соответствуют стандартам качества технологического процесса компании, а качество серийной продукции стабильно, не создавая риска увеличения потребления.
04
Уровень квалификации оператора
В ходе-выборки навыков работы с оборудованием сотрудников на месте не было обнаружено ни одного сотрудника, не обладающего квалификацией; Кроме того, регулярно проводится обучение практическим и теоретическим навыкам сотрудников. Поэтому нет риска повышенного расхода из-за неправильной эксплуатации.
05
Операция замены ножа
Поскольку установка гравировального ножа является особенной, ее нельзя заменить, как обычный режущий-нож, просто сняв его с передней части матрицы. Пластину матрицы необходимо снять с рамки -вырезания, нож выбить спереди назад, новый гравировальный нож аккуратно установить сзади вперед, а затем пластину матрицы снова установить в раму-вырезания. Этот процесс приводит к увеличению времени замены.
На основании анализа вышеизложенных факторов делаем вывод, что материал и угол наклона гравировального ножа являются основными факторами, влияющими на срок его службы.
Формулирование мер по улучшению
01
Оптимизация материала гравировального ножа
Для сравнения мы заменили материал гравировального ножа (обычную инструментальную сталь) на специальные стальные формы (HRC), как показано на рисунке 2, и отрегулировали твердость гравировального ножа.
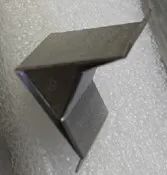
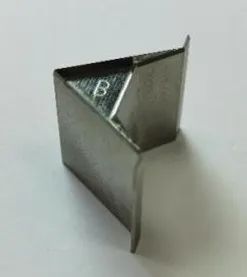
Рисунок 2. Материал гравировального ножа до улучшения (вверху) и после улучшения (внизу).
02
Улучшение угла гравировального ножа
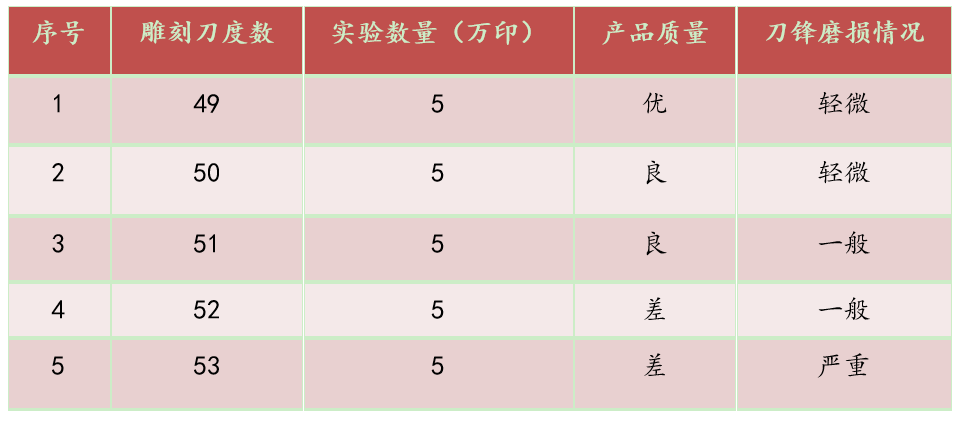
В эксперименте последовательно использовались углы лезвия гравировального ножа от 49 до 53 градусов, разделенные на 5 групп, каждая из которых подвергалась 50 000 отпечатков. Среди них гравировальный нож с углом лезвия 49 градусов показал наименьший износ, тогда как в остальных контрольных группах по мере увеличения угла лезвия степень износа постепенно возрастала. Результаты эксперимента представлены в таблице 1.
Таблица 1. Результаты экспериментов с различными углами гравировального ножа
03Методы сокращения времени смены ножей
(1) Обработайте корпус-вырубной пластины, проделав отверстие в стальной пластине на задней стороне -вырезной рамы.
(2) При замене гравировального ножа нет необходимости снимать форму-высечки. Просто снимите стальную пластину с отверстием на режущей раме-матрицы, выбейте изношенный нож спереди назад по форме и замените его новым гравировальным ножом. Замена одного ножа занимает всего около 5–10 минут, одновременно повышая эффективность изменения ножа-примерно на 75%.
(3) Улучшив раму матрици-режущей пластины, можно также добиться более точной регулировки давления матрици-режущего ножа, делая давление матрици-режущего ножа более равномерным, тем самым продлевая срок службы матрицы-режущей пластины и стабилизируя качество продукции.
Проверка эффекта
Благодаря вышеуказанным улучшениям мы сообщили и подтвердили технологические параметры гравировального ножа в отделе технологии процесса и включили их в технологический регламент в качестве стандарта. После проведения испытаний в августе и сентябре и проверки факторов, которые могли повлиять на срок службы гравировального ножа, мы заменили ножи на новые материалы и отрегулировали углы лезвия. Производство в октябре–ноябре показало значительные улучшения. В октябре выпуск «Kuan Zhai Haoyun Slim Box» составил около 1,5 миллионов отпечатков при использовании 35 ножей; в ноябре было изготовлено 1,1 миллиона отпечатков при потреблении 26 ножей. Общее использование ножа составило 42 600 отпечатков на нож.
До оптимизации небольшой «Kuan Zhai Haoyun Slim Box» требовалось около 14 000 отпечатков на нож. После оптимизации средний показатель составил около 42 600 отпечатков на нож, что позволило сократить использование ножа на 204 % и значительно сэкономить на материальных затратах.
Благодаря этим испытаниям и улучшениям, гарантируя при этом качество продукции, мы успешно сократили использование гравировальных ножей, повысили эффективность-замены ножей, обеспечили улучшение качества продукции и достигли ожидаемых целей. Кроме того, наши возможности-решения проблем и внедрения инноваций улучшились. Следуя принципу постоянного совершенствования и улучшения качества продукции, в дальнейшей работе мы продолжим выявлять недостатки фактического производства и соответствующим образом внедрять инновации.