


Часто ли возникают проблемы с линиями отступов на коробках для вина? Почему бы не попробовать этот трюк!
В ходе ежедневного производства я обнаружил, что после склеивания цветной поверхности коробки для вина с линиями вмятин на цветной поверхности возникают следующие проблемы: если выступ линии сгиба слишком глубокий, после нанесения клея с помощью клеящей машины углубление может быть заполнено не полностью, что приводит к образованию пустого клея после формирования коробки для вина; Если выступ линии сгиба слишком неглубокий, во время формирования требуется предварительный-сгиб. Как правило, линии сгиба часто слишком сильно приподняты, что приводит к неполному склеиванию и образованию пустот после окраски. Двойные линии сгиба встречаются чаще, поскольку линии сгиба расположены ближе. В этой статье я рассмотрю такие проблемы, улучшив эффект формования, сократив время, необходимое для регулировки высечки-высечки, и повысив стабильность линии отпечатка.
До улучшения наша компания обычно использовала резьбу лезвия 23,8 мм с заостренными линиями сгиба 22,9 мм. В зависимости от толщины цветового покрытия базовая форма выбиралась со складками шириной 0,3–1,0 мм, а на задней стороне пластины лезвия использовалась базовая форма с базовым клеем для компенсации давления. Этот подход имеет следующие проблемы:
(1) Полоса с углублениями должна быть подобрана и приклеена в соответствии с линиями углублений лезвия, перенося углубление с пластины лезвия на базовую форму. Если позиция имеет двойной-выступ, установка будет затруднена из-за ширины самой полосы углубления. Полоса отпечатка должна быть установлена двумя партиями через линию отпечатка матрицы. Для штампов с множеством линий отпечатков перенос полоски отпечатков через выемку пластины требует значительного времени для установки. Поскольку полоса с отступом устанавливается путем приклеивания полосы к линии отступа пластины лезвия и последующего переноса ее на базовую форму, этот метод может привести к тому, что край полоски с отступом не будет полностью приклеен. После высечки-края декоративных линий сгиба будут выглядеть ступенчатыми, что повлияет на эстетику и качество отделки.
(2) Используйте полоски для складок, чтобы соответствовать разной толщине цветных поверхностей; Толщину используемой полоски для сгиба необходимо в любой момент отрегулировать. Если у высекального-резака недостаточно опыта и он не контролирует должным образом толщину полоски с углублениями или давление местной бумажной основы, после высечки-высечки могут оказаться слишком глубокими или слишком мелкими. В то же время, из-за совместимости между полосой складки и самой цветной отделкой, время, необходимое для нанесения базовой ленты ремонтной лентой, также относительно велико.
(3) Края или мусор, попадающие в канавки полоски с отпечатками, могут легко привести к образованию вмятин или браку партии; Полосы для отпечатков изготовлены из пластика и имеют относительно небольшой срок службы.
(4) При формировании цветной отделки коробки для вина, если клей нанесен слишком глубоко, линия отступа не будет нанесена полностью, что приведет к тому, что клей на коробке для вина останется пустым; Если линия сгиба слишком мелкая, то при формировании корпуса коробки вручную все линии сгиба необходимо предварительно-сгибать, что требует дополнительных усилий, а предварительный-сгиб может не полностью согнуться в месте сгиба, что приведет к потере цвета бумаги.
(5) Для цветных поверхностей с множеством пластин и углублений требуемое время настройки машины относительно велико; Для некоторых штампов может потребоваться 4–6 часов для настройки машины.
Выбирайте различные типы линий сгиба в зависимости от толщины бумаги.
В ходе анализа я обнаружил, что распространенными материалами и толщиной цветной отделки коробок для вина являются в основном специальная бумага плотностью 150–250 г/м2 и толщиной 0,17–0,28 мм; Серебряная картонная бумага плотностью 215–275 г/м2 и толщиной 0,26–0,34 мм; Для цветных поверхностей с толстым покрытием, например матовой пленкой или звездчатой пленкой, общая толщина цветной поверхности может даже превышать 0,5 мм.
Вообще говоря, толщина бумаги и высота линии сгиба должны совпадать. Чем толще бумага, тем меньше высота линии отступа; и наоборот, чем тоньше бумага, тем выше высота линии отступа. Исходное заостренное углубление имело разницу в высоте 0,9 мм между углублением и линией лезвия, поэтому для согласования углублений при высечке-вырубки полностью полагались полоски для углублений и подложка. Полосы углублений изготовлены из пластика, имеют небольшой срок службы, а разница по высоте между углублением кончика и линией лезвия слишком велика. Метод высечки- приводит к плохой стабильности отпечатков.
Автор выбрал заостренное углубление размером 23,4–23,6 мм, соответствующее линии реза 23,8 мм, уменьшив разницу по высоте между углублением на кончике и линией лезвия, сохранив разницу по высоте на уровне 0,2–0,4 мм. Толщина цветных поверхностей -высечки обычно составляет 0,2–0,3 мм, что значительно сокращает разницу в высоте между линией вмятин и линией лезвия и дополнительно повышает стабильность вырубных-вмятин. Из-за способа установки и высоты полосы отпечатка существует острая потребность в материале базовой матрицы, который может заменить полосу отпечатка.
Отрегулируйте базовую форму
При использовании полосок с отступами в базовой форме возникает проблема, заключающаяся в том, что места с двойными отступами сложно установить, что делает установку -отнимающей много времени и труда-. Высота полосы сгиба обычно составляет 0,3–1,0 мм, ширина средней канавки обычно составляет 1,2–3,0 мм, а ширина самой полосы с отступом обычно составляет 5,5 мм. Обработка двойных отступов особенно затруднительна. Сначала необходимо выдавить одну сторону двойного углубления, затем переустановить полосу сгиба, а затем срочно установить еще одну полосу сгиба, прежде чем выдавливать другую полосу с отступом с помощью высекального-автомата. После регулировки высоты полоски с отступом поиск стабильного основного материала штампа становится самым большим ограничением для высечки-вырубки; слишком мягкие или слишком твердые материалы явно не подходят. Автор решил использовать линии отступов 23,4–23,6 мм с разницей в высоте 0,2–0,4 мм по сравнению с линиями лезвий 23,8 мм. После удаления толщины цветного покрытия необходимо выбрать толщину материала для замены базовой матрицы в диапазоне 0,1–0,3 мм. Изменение толщины материала базовой матрицы относительно невелико, что еще больше повышает стабильность высечки.
Поэтому я выбрал тефлоновую заплату толщиной 0,18~0,30 мм. Как показано на рисунке 1, сначала прикрепите цельную тефлоновую заплату к нижней форме, затем с помощью штампа разрежьте нижнюю форму в пустоте. Выдавив форму лезвия и линии сгиба на базовой форме, с помощью лезвия удалите все области, кроме высечки-высечки. При использовании этого-метода высечки полосы сгиба выдавливаются сильным нажатием. Сравнение готовых изделий с различными эффектами отпечатка показано на рисунке 2.
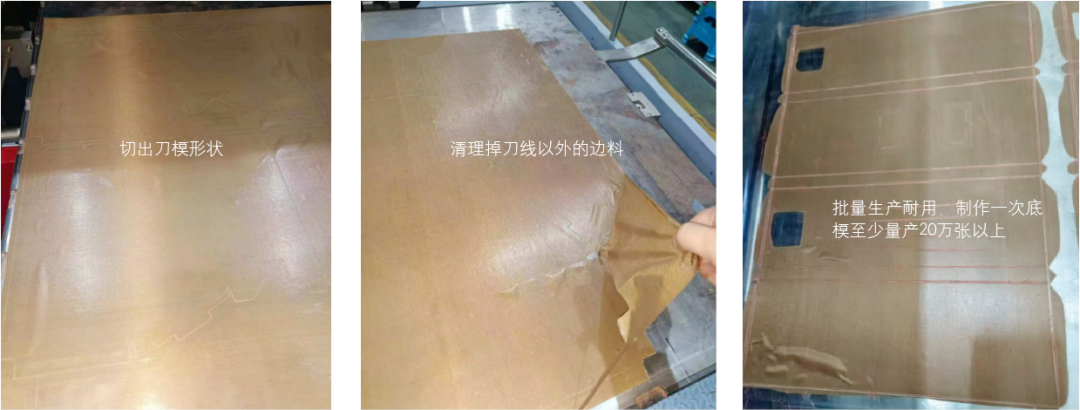
Рисунок 1. Способ установки тефлоновой накладки на нижнюю часть формы.
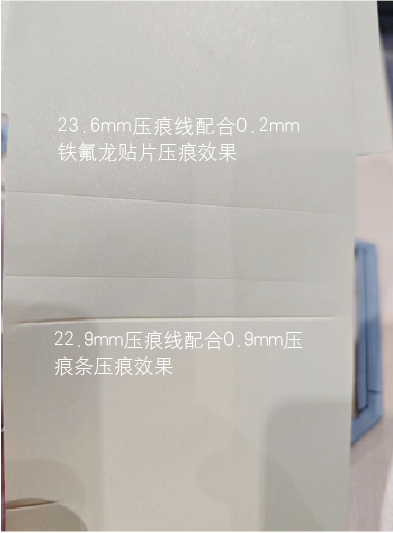
Рисунок 2. Сравнение готовых продуктов с различными эффектами биговки.
После улучшения высечки в режиме жесткой биговки-линии задних сгибов стали более гладкими, общий чрезмерный выступ линий сгибов уменьшился, а ступеньки по краям почти исчезли. Это облегчит нанесение клея в последующих процессах и позволит правильно сложить передние складки. После формирования печатной стороны проблема пустого клея значительно снижается. В то же время значительно экономится время установки базовой матрицы - то, что раньше занимало примерно 4–6 часов для установки полосок для сгиба, теперь можно сделать за 1 час. Как только давление базовой матрицы станет равномерным, прижимную бумагу можно будет отрегулировать с помощью бумаги-подложки, что потребует лишь незначительных местных корректировок, что также экономит время на добавление бумаги-подложки вручную. Кроме того, тефлоновые накладки устанавливаются целиком, что обеспечивает более равномерное давление по сравнению со складчатыми полосками и продлевает срок службы штампа-резки.
В этой статье оптимизируются линии сгиба-высечки штампа и базовый штамп посредством соответствующих улучшений. Взамен линий сгиба 22,9 мм были выбраны линии сгиба с острыми кончиками 23,4–23,6 мм, а вместо полосок сгиба толщиной 0,30–1,00 мм использованы тефлоновые заплаты толщиной 0,18–0,30 мм. Это решило проблему с клеем в месте сгиба, сократило время, необходимое для регулировки матрицы, и повысило-стабильность высечки.