


Какова инновация в этом процессе в решении технической проблемы «горячей штамповки перед печати»?
Благодаря непрерывному повышению эффективности производства, стоимости и требований к качеству печати в индустрии упаковочной печати, ограничения продуктов с использованием традиционной «горячей штамповки сначала и затем печати» становятся все более заметными, поскольку их объем продолжает расти. Из -за использования голографического алюминия горячей штамповки перед печати, существуют такие проблемы, как низкая эффективность производства, недостаточная точность регистрации, большая потеря материала и сложные процессы. В ответ на вышеупомянутые проблемы в этой статье предлагается голографическая технология печать гравируемой бумаги, которая принимает метод непрерывного производства рулонной бумаги в сочетании с давлением голографического пленки, распознаванием курсора регистрации и динамическим контролем натяжения для достижения высокой и высокоэффективной печати. Эта технология может быть широко применена в таких областях, как пакеты с сигаретами, винные ящики и высококлассная косметическая упаковка, и имеет важные перспективы промышленного применения.
Голографический позиционирование. Процесс комбинированной печати бумаги
Голографическая технология комбинированной бумаги в голографической позиционировании, предложенная в этом исследовании, в основном включает в себя три этапа: Во-первых, рулонная бумага прижимается в позиционирующую бумагу через голографическую пленку, а лазерная графика и регистрационный курсор предварительно устанавливаются на бумажной поверхности; Во -вторых, сверните ламинированную рулонную бумагу и поместите ее в машину для печати на рулоне; Наконец, регистрация печати печатной графики и текста достигается за счет использования чтения зарегистрированного света. По сравнению с традиционной плоской бумажной технологией, этот метод имеет значительные преимущества. Он использует рулонную бумагу в качестве печати и адаптирован для использования машин для печати рулонной бумаги, значительно улучшая скорость обработки бумажных изделий; Заменив предыдущие методы выравнивания предварительного и бокового датчика на выравнивание курсора, точность и качество продукта были значительно улучшены.
Бумага по позиционированию рулона является ключевым звеном в комбинированной печати, а ее процесс включает в себя несколько тонких шагов: Во-первых, технология лазерной гравировки используется для создания позиционирования, противоречащей металлической мастерской пластине, которая служит стандартным шаблоном для подготовки пленки. Затем, используя пленку PET в качестве подложки, нижний слой покрыт с использованием покрытия. Затем нажмите на голографическую трансферную пленку лазерного позиционирования на прессе голографического пленки и распечатайте лазерную графику и регистрацию курсора, необходимого для печатного продукта на пленке. Впоследствии подложка оптической пленки PET, отпечатанная с голографической лазерной переносной пленкой, была помещена в высокую вакуумную алюминиевую машину для покрытия поверхностного вакуумного алюминия. Наконец, подложка для ПЭТ -пленки, которая была покрыта вакуумом алюминием, подвергается композитному очистке на ламинирующей машине, а на поверхности покрывается защитный слой или цвет, развивающийся на поверхности, с последующей лечением увлажнения для получения позиционирующей лазерной бумаги. Эта серия процессов обеспечивает высокую производительность курсора графики, текста и выравнивания.
Голографическая позиционирование рулона комбинация печати
Анализ технических трудностей
Голографическая технология печать бумаги с голографическим позиционированием в основном сталкивается с техническими проблемами в создании фильмов, композите бумажных пленок и регистрации печати в практических применениях.
01/Трудности в управлении процессом снятия фильма
(1) Деформация растяжения субстрата: скорость растяжения пленки BOPP/PET не согласована между партиями, и дальнейшая деформация вызвана температурой и натяжением во время покрытия и литья, что приводит к нестабильному размеру голографического рисунка.
(2) Горячая деформация во время формования сжатия: высокотемпературное сжатие литье (120-180 градусов) может легко растянуть пленку, вызывая изменения в расстоянии между голографическими узорами и влияя на последующее выравнивание процесса.
(3.)
02/Трудности управления в композитном процессе голографического позиционирования рулона бумажной пленки
(1) Проблема сопоставления напряжения: несоответствие натяжения между пленкой и бумагой может легко привести к морщинах или деформации растяжения композитного материала.
(2) Влияние влаги бумаги: изменения температуры и влажности приводят к растяжению и деформации бумаги, что приводит к смещению голографических схем.
(3) Дефект липкого рисунка: неровный состав может привести к снижению яркости голографического рисунка или дефектов поверхности, увеличивая скорость лома.
03/Трудности управления в процессе печати бумаги голографического позиционирования
(1) Термическая деформация бумаги: во время процесса печати и сушки бумага расширяется и сокращается из -за тепла, что затрудняет точную регистрацию.
(2) Голографическое и печатное сопоставление графики: необходимо убедиться, что график Intaglio полностью перекрывается с сборной голографической картиной, и ошибка должна контролироваться в пределах ± 0,1 мм.
Голографическая позиционирование рулона комбинация печати
приложение решение
В ответ на многочисленные технологические проблемы в процессах создания фильмов, ламинирования и печати в этом исследовании предлагается следующие инновационные решения посредством глубоких исследований и инновационной оптимизации ключевых процессов.
01/Конструкция оптимизации курсора выравнивания
Чтобы повысить точность регистрации, проклятор голографического позиционирования было оптимизировано в соответствии с требованиями регистрации машины для печати гравийной печати и принципом распознавания фотоэлектрических головок. Традиционный курсор регистрации с твердой формой производится с помощью горячей штамповки, а его поверхность курсора менее легко распознается электрическим глазом по сравнению с поверхностью, производимой чернильной печатью. Чтобы решить эту проблему, в этом методе используется вложенный курсор с полой структурой на одной стороне бумажной ленты, как показано на рисунке 1. В тесте точность печати и стабильность между различными цветовыми группами гравийной печать были хорошими, с отклонением точности печати меньше или равными ± 0,1 мм. Следовательно, эта конструкция позволяет электрическому глазу машины Gravure Printing выполнять регистрационную работу против выпущенного курсора, значительно улучшая стабильность и точность печати.
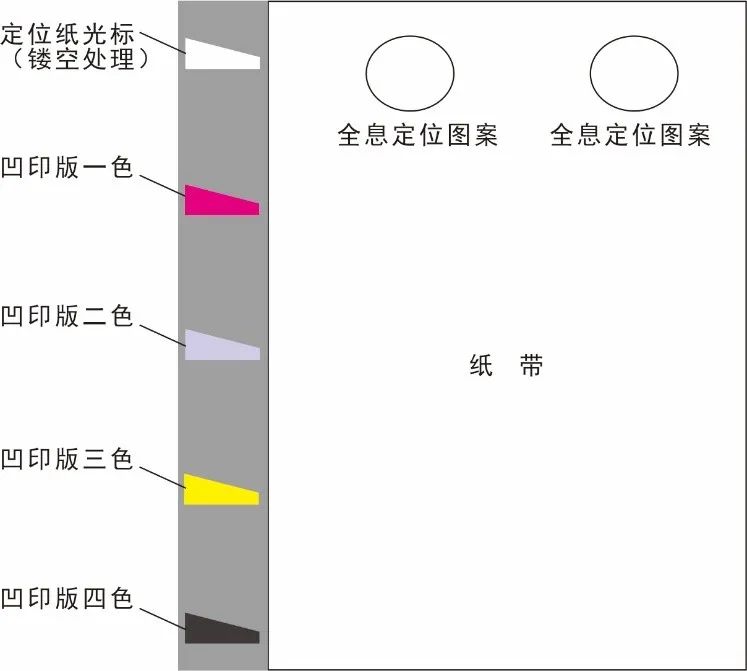
Рисунок 1: Установите курсор регистрации полой структуры на одной стороне бумажной ленты
02/Улучшение и оптимизация машины веб -печати
(1) Добавьте устройство с фиксированной длиной растяжения (предварительное выравнивание) в разматывающуюся единицу печатной машины, как показано на рисунке 2. Чтобы сначала соответствовать требованиям процесса нажатия пленки, а затем печати, это исследование сделало несколько улучшений и оптимизаций в машине печати на рулонной бумаге. Во -первых, в раскрутирующую единицу печатной машины было добавлено устройство растягивающейся (предварительной выравнивания), чтобы отрегулировать количество расширения и деформации сокращения рулонной бумаги, вызванной прессованием пленки. Устройство включает в себя тяги, электрический глаз, ролик компенсации и бумажный направляющий ролик, управляемый независимым сервоприводом, который может регулировать натяжение бумаги в режиме реального времени в соответствии с информацией о регистрации курсора для обеспечения точности печати.
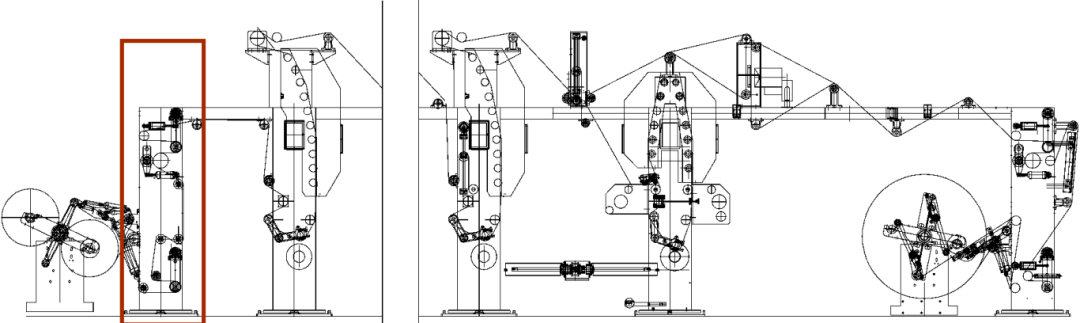 Рисунок 2: Добавление устройства растягивающейся (предварительной выравнивания) с фиксированной длиной в разматывающуюся единицу печатной машины
(2) определить параметры ключей с помощью экспериментов: окружность пленки рулонной бумаги должна быть теоретическим значением, умноженным на константу деформации (0,9399 ~ 0,9699); Окружность первого ролика цветовой пластины машины для печати на рулонной бумаге является теоретическим значением, умноженным на (1+ константа деформации), а константа деформации предпочтительно от 1,0 до 1,5 ‰; Окружность рулонной бумаги режущего ролика является теоретическим значением, умноженным на константу деформации, предпочтительно между 1 ‰ и 4 ‰.
Руловая бумага, которая была расположена лазерной и нажатой, установлена в разматывающейся блоке машины для печати грунтовой печати. Руловая бумага втягивается в первую группу печатных единиц у машины для печати по гравии. Двойные электрические глаза, расположенные на выходе первой группы печатных единиц, одновременно собирают информацию из курсора голографического позиционирования и курсора регистрации печати. Собранные данные сравниваются компьютером для анализа информации о положении печатной графики и текста. Если есть отклонение положения, компьютер управляет двигателем прокатки первой группы печатных единиц, чтобы изменить скорость, чтобы компенсировать ошибку. Когда положение достигает заданного положения, выполняется графическая и текстовая печать. Эти измерения оптимизации эффективно решают проблему чрезмерной ошибки расстояния между голографической графикой и печатной графикой в процессе печати.
Это исследование успешно преодолело основные проблемы голографической технологии гравийной печати с голографическим позиционированием посредством систематической оптимизации процессов и технологических инноваций, что значительно снижает расходные материалы и затраты на рабочую силу, вызванные плоскими процессами глазей и офсетной печати, а также обеспечение эффективного, точного и надежного решения для индустрии печати упаковочной печати. Благодаря непрерывному улучшению процессов и итерационной модернизации оборудования, ожидается, что эта технология будет достигать крупномасштабных применений в более высоких областях упаковки, способствующих движению отрасли к разведке и зеленому направлению.