


Это инновационное решение действительно практично.
С созданием и внедрением в Китае системы торгов на табачную упаковку, отечественная индустрия упаковки сигарет постепенно оказалась в затруднительном положении «снижения цен с каждой заявкой». На протяжении более десяти лет рентабельность отрасли постоянно сокращалась, и в настоящее время компании, занимающиеся печатью табачных изделий, работают на острие-, терпя убытки даже при незначительных ошибках. На этом фоне многие крупные отечественные частные предприятия постепенно отказались от бизнеса по печати сигаретной упаковки и переключились на разработку новых точек экономического роста. В то же время профессиональные предприятия по печати табачных изделий под управлением инвестиционных компаний China National Tobacco стремятся выжить в рыночных нишах. В дополнение к постоянному усилению внутреннего снижения затрат и повышению эффективности, они также продолжили стратегию «снижения цен с каждым предложением» при закупках сырья, что напрямую привело к интенсивной внутренней конкуренции в отечественной индустрии упаковочных материалов для сигарет. Постоянное снижение цен на материалы напрямую привело к скрытому ухудшению качества материалов, что делает инновации в производственных процессах ключевым подходом к решению этой проблемы. В ответ на проблему скручивания мягких коробок сигарет для сигарет с глубокой печатью, вызванную изменениями в характеристиках материала, наша компания путем инновационных исследований разработала систематическое решение, которым мы теперь делимся с коллегами по отрасли в надежде совместно способствовать высококачественному-развитию отрасли.
Проблема скручивания мягких картонных коробок для сигарет с глубокой печатью
В коробочках для сигарет «Furong (Soft Red)», напечатанных нашей компанией, в качестве основного материала используется мелованная бумага плотностью 97 г/м². Из-за относительно небольшой толщины (около 0,09 мм) к этому типу бумаги предъявляются строгие требования к физическим свойствам сырья в процессе глубокой печати. Однако из-за характера системы торгов на табачную упаковку, предусматривающей «снижение цен с каждой заявкой», наш предыдущий поставщик бумаги не смог выиграть тендер из-за снижения размера прибыли, и мы переключились на нового поставщика.
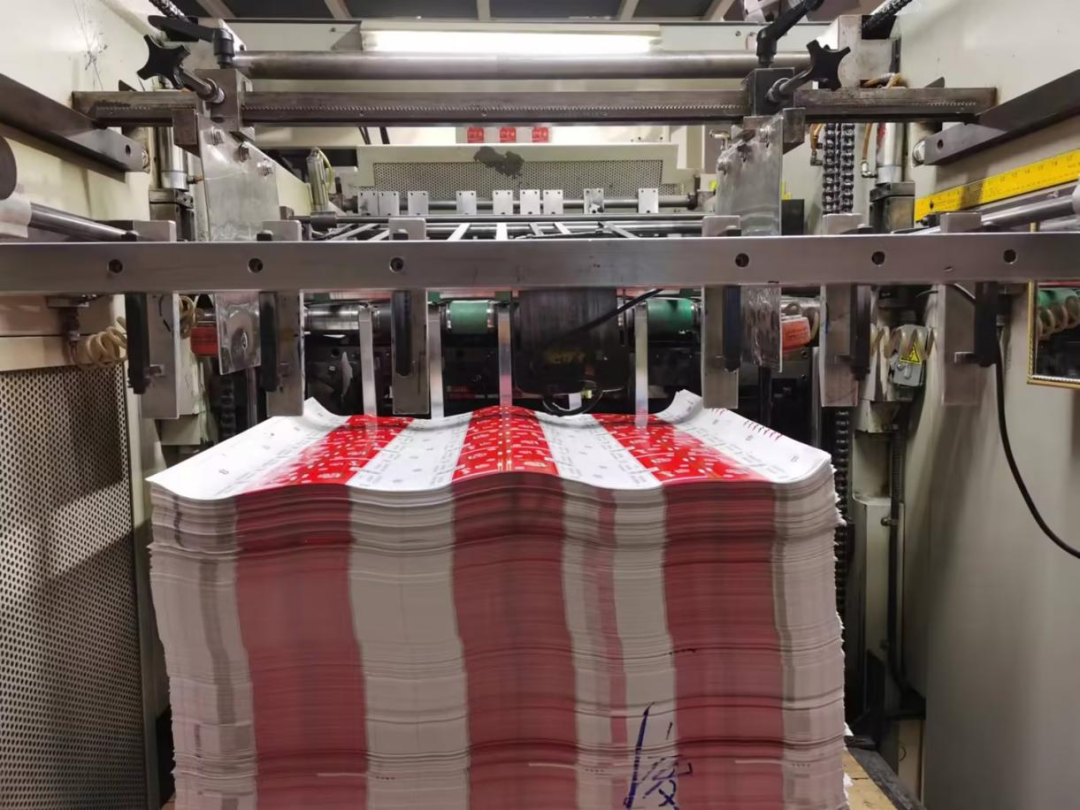
Бумага от нового поставщика имеет существенные ограничения в процессе производства: с одной стороны, физические свойства волокна недостаточны, что проявляется в частности в неравномерном распределении волокон по длине и недостаточной прочности меж-связывания волокон, что приводит к плохой внутренней структурной стабильности бумаги; с другой стороны, процесс обработки поверхности имеет недостатки, в том числе отклонения в дозировке проклейки и неравномерное покрытие, что снижает способность бумаги регулировать влажность. Сочетание этих двух дефектов в конечном итоге приводит к тому, что бумага после разрезания на листы на машине глубокой печати начинает приобретать периодическую волнистую деформацию скручивания в горизонтальном направлении (как показано на рисунке 1), что оказывает систематическое влияние на весь производственный процесс. Конкретные проблемы заключаются в следующем.
01/ Эффективность производства резко упала, а уровень материальных потерь резко возрос.
В процессе глубокой печати сильно скрученная бумага не может образовывать плоскую стопку из-за поднятия края и волновой деформации посередине, что приводит к частому застреванию бумаги: при работе на высокой скорости гофрированная бумага легко запускает цепную реакцию «застоя, перекоса и блокировки бумаги» при сборе бумаги, при этом совокупное количество блокировок бумаги за один день превышает 15 раз, и каждую очистку необходимо останавливать примерно на 30 минут, и эффективность производства падает примерно на 30%; В то же время полуфабрикат бумаги будет иметь необратимые дефекты, такие как складки и разрывы в процессе закупоривания, а уровень потерь материала в одной партии резко возрос с исходных 0,2% до 5,1%, а стоимость материала значительно увеличилась.
02/ Уровень квалификации продукции резко снизился, а трудоемкость выросла вдвое.
Мягкую пачку сигарет необходимо разрезать, а гофрированная бумага создает проблему потери позиционирования в процессе резки: при резке волнистый завиток не позволяет бумаге прилегать близко к режущей платформе, а отклонение между линией режущего ножа и опорной линией позиционирования составляет 0,4 мм, что приводит к отклонению размера резки. Количество отходов и бракованной продукции увеличилось почти в 8 раз по сравнению с нормальным состоянием. Чтобы сократить количество отходов, режущий персонал необходимо выравнивать вручную, а эффективность резки снижается; Процесс проверки готовой продукции необходимо выравнивать вручную, что значительно повышает трудоемкость проверки.
03/ Адаптивность упаковки совершенно неэффективна, а затраты клиента на эксплуатацию и техническое обслуживание высоки.
Хотя готовый продукт прошел обработку с контролем влажности и клеением, внутреннее напряжение волокон бумаги не было полностью снято, и бумага все еще скручивается и деформируется при загрузке в упаковочную машину табачной фабрики. Когда гофрированная бумага попадает на конвейер упаковочной машины, это напрямую влияет на производственный процесс табачной фабрики. Чтобы обеспечить нормальное использование бумаги для товарных знаков, нашей компании пришлось круглосуточно отправлять на объект 3 инспекторов для предварительной-обработки бумаги для товарных знаков с использованием метода «ручного обратного сгибания», что значительно увеличивало затраты на эксплуатацию и обслуживание клиентов, а доверие к бренду столкнулось с серьезными проблемами.
Испытания традиционных технологических решений
Было обнаружено, что для систематического решения вышеуказанных производственных проблем полиграфическая промышленность обычно сталкивается с аналогичными проблемами деформации бумаги при производстве мягких упаковок, и для регулирования промышленность обычно использует процесс нанесения покрытия на обратную сторону мягкой листовой бумаги. Основываясь на этом, наша компания разработала три схемы нанесения покрытия для улучшения и тестирования проблемы крупных волнистых скручиваний после глубокой печати небольшой коробки сигаретной пачки «гибискус (мягкий красный)» следующим образом.
Схема 1: Процесс нанесения -покрытия на водную- основу лаком
Изготовьте специальный валик для нанесения лака на водной-основе и используйте секцию обратной печати существующей машины глубокой печати, чтобы нанести-лаковое покрытие на водной основе на обратную сторону бумаги, чтобы улучшить водо-запирающие свойства бумаги. Соотношение системы покрытия: лак на водной - основе BH3000 и смешанный растворитель смешиваются в соответствии с 1∶1 (смешанный растворитель представляет собой спирт: вода=1∶2), а температура сушки контролируется на уровне 90–100 градусов.
Вариант 2: лакировка на водной-основе лицевой стороны.
Настройте специальный валик для нанесения лака на водной-основе для нанесения лака на водной-основе (вязкость чернил 16±2 с, температура высыхания 90–100 градусов) в первой цветовой группе глубокой печати и уменьшите разницу в водопоглощении, отрегулировав свойства поверхности бумаги.
Схема 3: Процесс нанесения композитного покрытия
Вышеупомянутый-лак на водной-основе сзади и лак на водной-основе спереди применяются одновременно, образуя двойную систему управления: "водяной замок заднего покрытия + контроль воды спереди".
После того, как были протестированы три вышеупомянутые схемы, степень скручивания бумаги улучшилась лишь незначительно, и она все еще не соответствовала нормальным производственным требованиям, и наблюдалось значительное отклонение от ожидаемого эффекта. Анализ показывает, что традиционная в отрасли технологическая схема обеспечивает тестирование полного покрытия, но материал заднего покрытия является единственным (только лак BH3000), а основной материал покрытия не подвергается корректировке переменных в тесте. С этой целью команда сосредоточила внимание на выборе материалов для покрытия задней поверхности и разработала схему многомерных-перекрестных-испытаний.
Схема 1: Испытание материалов заднего покрытия с одной переменной
Два типа чернил для покрытия обратной стороны-, C205 (фабрика A) и Q2105I (фабрика B), были выбраны для обеспечения единообразия количества покрытия, температуры сушки и других параметров, а также сравнивалось и тестировалось влияние различных материалов на плоскостность собранной бумаги.
Схема 2: Испытание с одной переменной для материала лобового покрытия
Два фронтальных лака были выбраны на фабриках C и D, чтобы поддерживать постоянство количества покрытия, температуры сушки и других параметров, и независимо протестировали эффект регулирования однородности водопоглощения и плоскостности сбора бумаги на поверхности бумаги.
Схема 3. Комбинированное испытание материалов лицевого и заднего покрытия.
Образцы с лучшей плоскостностью в тесте материала заднего покрытия были выбраны и объединены с передним лаком фабрик C и D для проверки ингибирующего эффекта системы композитного покрытия на баланс внутренних напряжений и деформацию прижима бумаги.
После вышеупомянутой -перекрестной-проверки материалов заднего-покрытия/основного-покрытия проблема волнистого скручивания бумаги не была эффективно решена, и традиционная идея "регулирования материалов заднего-покрытия/основного-покрытия" оказалась в тупике. Это показывает, что проблема скручивания сигаретных пачек «Гибискус (мягкий красный)» не может быть полностью решена только за счет оптимизации материала покрытия или параметров процесса, и необходимо выйти за рамки традиционных технических рамок и изучить инновационные решения.
Обдумывание и анализ инновационных технологических решений
Перед лицом технических проблем, связанных с традиционной технологией нанесения покрытия и схемой регулирования материалов, команда глубоко осознает, что для решения проблемы глубокой скручивания небольшой коробки сигаретной пачки «гибискус (мягкий красный)» необходимо отказаться от традиционного мышления «оптимизации одного материала» или «регулировки традиционного процесса» и реконструировать структуру анализа проблем с помощью инновационного мышления. Инновационный прорыв часто скрывается в глубокой деконструкции деталей процесса печати и структурных характеристик продукта -. Путем отслеживания всех данных производственного процесса и повторного анализа микросвязей мы обнаружили, что предыдущий анализ игнорировал две ключевые системные корреляции: одна - это неявное влияние дизайна рисунка на волновую деформацию продукта, а другая - динамическая адаптационная связь между характеристиками материалов чернил и параметрами процесса печати. На основе этого команда разработала новаторскую двумерную модель анализа «структура узора + свойства материала», чтобы заново-исследовать основные причины проблемы скручивания на стыке логики макропроектирования и поведения микроматериалов.
01/ Характеристики структуры узора
В соответствии с характеристиками структуры рисунка этой сигаретной пачки с мягкой пачкой, после большой версии рисунок распределяется полосами, и существует определенное сходство между законом волновой деформации продукта и законом расположения рисунка, что обеспечивает новое направление мышления для решения волновой деформации продукта.
02/ Характеристики бумажных чернил
После анализа типов бумаги и чернил, используемых в мягкой упаковке, было обнаружено, что существует большая проблема с соответствием физических свойств бумаги нового поставщика и существующих чернил. Чернила большой площади, находящиеся в прямом контакте с поверхностью сигаретной пачки, состоят в основном из красных чернил на основе растворителя-и лака на водной-основе, а чернила двух разных систем печатаются на гибкой листовой бумаге, что приводит к различным деформациям гибкой листовой бумаги, что приводит к проблемам скручивания.
Внедрение и эффективность инновационных технологических решений
01/ Реализуйте конкретно
Благодаря-углубленному анализу двух вышеупомянутых факторов можно увидеть, что основная причина проблемы волнистого скручивания мягких пакетов для глубокой печати заключается в эффекте связи физических свойств бумаги нового поставщика и характеристик двух типов чернил. На основе этого мы разработали следующие инновационные технологические решения:
(1) Ввиду проблемы волнистой деформации, вызванной разницей в деформации чернил на-основанной на растворителе и чернилах на водной-основе в процессе глубокой печати, специальная система красных красок на основе растворителя-переводится на водную-основу, и изготавливается красная пластина для глубокой печати на-водной основе.
(2) Ввиду проблемы коробления вверх на обоих концах стопки бумаги, процесс нанесения покрытия на обратную сторону используется для устранения коробления и деформации, вызванных уменьшением внутренней влажности бумаги после прохождения через печь.
После того, как небольшая коробка для пачки сигарет «Furong (Soft Red)» изготовлена по новой технологической схеме «специальное красное покрытие на водной- основе + заднее покрытие», бумага для глубокой печати становится плоской, бумага становится плоской при разрезании машинным ножом, а адаптируемость упаковки на табачной фабрике является нормальной. Новое технологическое решение прекрасно решает проблему скручивания небольшой коробки сигаретной пачки «Гибискус (мягкий красный)» и может удовлетворить требования к производству и упаковке продукта, а также к упаковке табачных фабрик.
02/ Анализ экономической выгоды
После внедрения нового процесса эффективность печати увеличилась более чем в 2 раза, эффективность резки достигла требований производственной квоты, а уровень квалификации продукции превысил целевой уровень производительности на 2,96%. После учета экономия на одной тысяче коробок продукции составляет около 2960 юаней, а годовой объем производства 50 000 больших коробок рассчитывается с годовой экономией 148 000 юаней, что обеспечивает двойное повышение эффективности производства и экономической выгоды.
Кроме того, новый процесс полностью решает проблему частого застревания упаковочной машины, вызванного скручиванием сигаретных пачек, а плоскостность продукта лучше, чем у исходных обычных поставляемых продуктов, а адаптируемость упаковки значительно улучшается, что было признано и высоко оценено цехом по производству рулонов и пакетов табачной фабрики. Этот технологический прорыв не только обеспечивает стабильные поставки, но и более эффективно повышает доверие клиентов и значительно повышает репутацию бренда компании в области печати на сигаретных пачках.
Принимая во внимание проблему глубокого волнения и скручивания небольшой коробки сигаретной пачки «гибискус (мягкий красный)», вызванную заменой сырья, эта статья преодолевает ограничения традиционного улучшения процесса и инновационно использует решение «замена системы чернил + координация процесса нанесения заднего покрытия» посредством корреляционного анализа характеристик структуры рисунка и физических свойств материала, реализует сбор плоской бумаги и точную резку сигаретных пачек, полностью решает ряд проблем, таких как низкая эффективность производства и плохая пригодность упаковки сигаретных пачек на машине, и была признан и высоко оценен мастерской по упаковке рулонов. Ожидается, что эта инновационная идея предоставит отрасли систематические решения и практические примеры для решения аналогичных технических проблем, обеспечит ориентир для оптимизации процессов и технологических инноваций в области печати на сигаретных пачках, а также будет способствовать высококачественному-развитию отрасли.