


Как избавиться от пузырьков воздуха в идеально-связанных продуктах? Подробный обзор опыта опытного эксперта по идеальному переплету!
Благодаря постоянному развитию технологий печати беспроводной переплет занимает важное место в учебниках, учебных пособиях и переплетах книг благодаря своей высокой эффективности переплета и низкой стоимости. Однако проблема полых корешек в книжных-переплетах уже давно беспокоит различные полиграфические компании. Эта проблема не только снижает прочность и срок службы книги, но и серьезно влияет на ее внешний вид, что приводит к жалобам клиентов и возвратам, что приводит к экономическим потерям для компании.
Имея многолетний опыт работы на линиях скрепления скоб, я постоянно изучаю и глубоко анализирую весь процесс скрепления скоб. Я рассмотрю причины кавитации с разных точек зрения, включая оборудование, процессы, материалы и операции, в сочетании с реальными производственными случаями, и предложу предложения по оптимизации процесса сшивания. Целью является предоставление практических решений для полиграфической отрасли и улучшение общего качества основной продукции.
Формы кавитации в клеевых связующих изделиях.
Пустоты в переплетных изделиях в основном выглядят как явные соты,-например, маленькие дырочки или пузыри в верхнем и нижнем краях книги, а сильное нажатие приводит к появлению неровностей на корешке. Конкретные проявления следующие:
01/ Неравномерное распределение клея-расплава.
Как показано на рисунке 1, в затвердевшем клеевом слое можно увидеть очевидные пузырьки-, образовавшие пустоты, а в некоторых местах вообще нет пустых пятен, покрытых термоплавким клеем. Пузырьки приводят к недостаточной площади склеивания в этой области, а пустые участки полностью теряют прочность склеивания. Раскрыв книгу с середины корешка, можно увидеть, что части корешка либо не покрыты термоклеем, либо не закреплены, с пустотами.
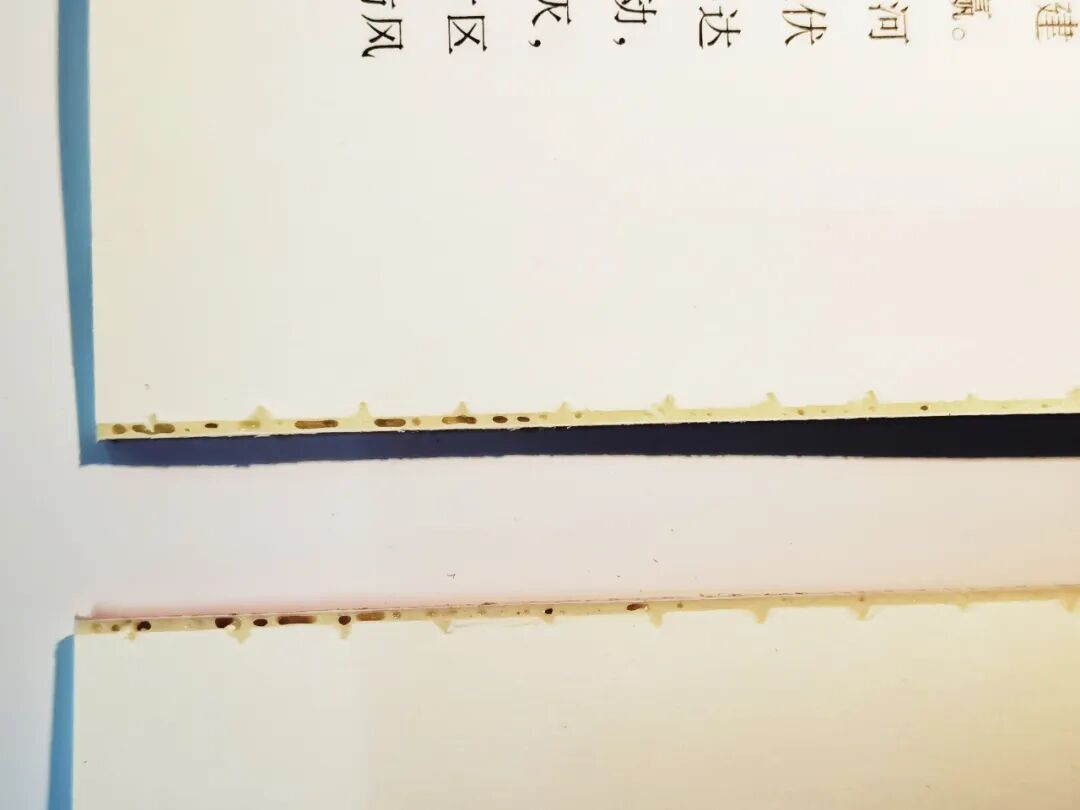 Рисунок 1. Клей в некоторых местах корешка книги тонкий, с пустотами.
02/ Неодинаковая толщина слоя клея
Из-за этой проблемы поверхность корешка книги становится неровной (волнистой), что проявляется в виде неровных выпуклостей, неровностей или впадин на затвердевшем корешке вместо гладкой и однородной поверхности (как показано на рисунке 2). Также может быть заметная разница в толщине слоя клея на верхнем и нижнем краях (как показано на рисунке 3).
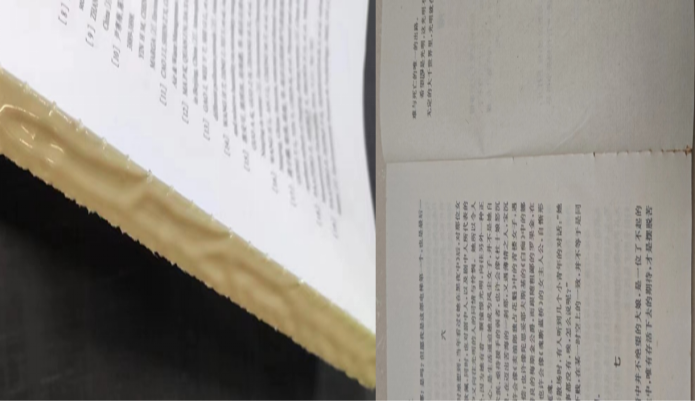
Рисунок 2. Неровная поверхность корешка книги.
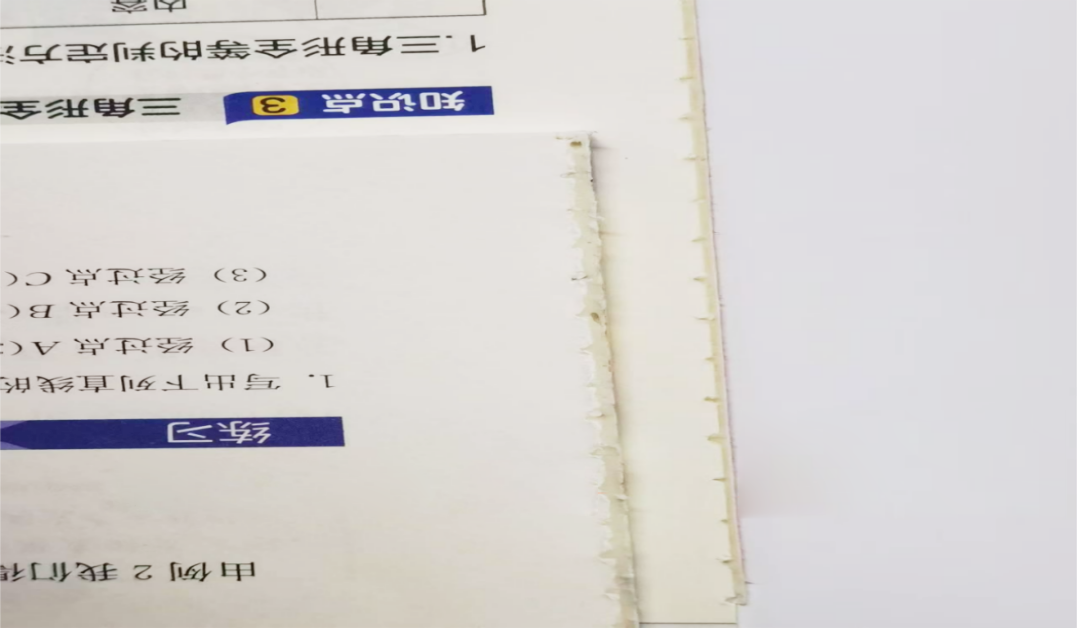 Рисунок 3. Существует значительная разница в толщине слоя клея на головке и хвосте.
Влияние пузырьков воздуха на качество склеенных изделий
01/ Влияние на внешний вид продукта
Во-первых, это приводит к тому, что корешек книги становится в целом неровным или местами впалым, что влияет на плоскостность корешка и общую эстетику. Во-вторых, пузырьки воздуха в начале и хвосте влияют на качество чтения клиентов или читателей.
02/ Сильные пузырьки воздуха влияют на твердость
Сильные пузырьки воздуха создают пустые области клея, что облегчает разделение страниц, снижает твердость, не проходит испытания на растяжение, а в серьезных случаях приводит к поломке корешка книги, расшатыванию страниц и другим серьезным проблемам с качеством.
03/ Приводит к возвратам и жалобам клиентов.
Пузырьки воздуха размером более 1 мм в головной и хвостовой частях могут привести к возврату или рекламациям клиентов и даже к штрафам, что отрицательно скажется на репутации компании. В случае особенно серьезных пузырьков воздуха продукция может быть признана несоответствующей при выборочных проверках качества, что наносит серьезный ущерб репутации компании.
Анализ причин появления пузырьков воздуха в клееных изделиях
01/ Неправильная регулировка механизма нанесения клея.
(1) Неправильный контроль температуры клея: слишком высокая или слишком низкая температура клея напрямую влияет на текучесть и клейкость термоклея, что приводит к неравномерному нанесению и влиянию на качество клея для книжных блоков. Различия в количестве напечатанных листов также влияют на время охлаждения и затвердевания термоклея, поэтому необходимо регулировать температуру клея в зависимости от сезонных изменений и изменений температуры окружающей среды.
(2) Неправильное положение клеевого валика по высоте: если клеевой валик расположен слишком высоко или слишком низко, термоклей распределяется неравномерно, что приводит к образованию пустот в клее и влияет на прочность склеивания книги.
(3) Неподходящая толщина и вязкость термоклея: Толщину слоя клея следует регулировать в соответствии с толщиной книги, обычно в пределах 1,0 ± 0,2 мм (при необходимости корректируется в зависимости от толщины книжного блока, как показано на рисунке 4, где слой клея слишком тонкий). Неправильная вязкость термоклея также влияет на равномерность нанесения клея и прочность склеивания.
Рисунок 4. Слой клея слишком тонкий.
(4) Если клеевой валик расположен неправильно, это приведет к тому, что на корешке книги не будет клея (как показано на рисунке 5).
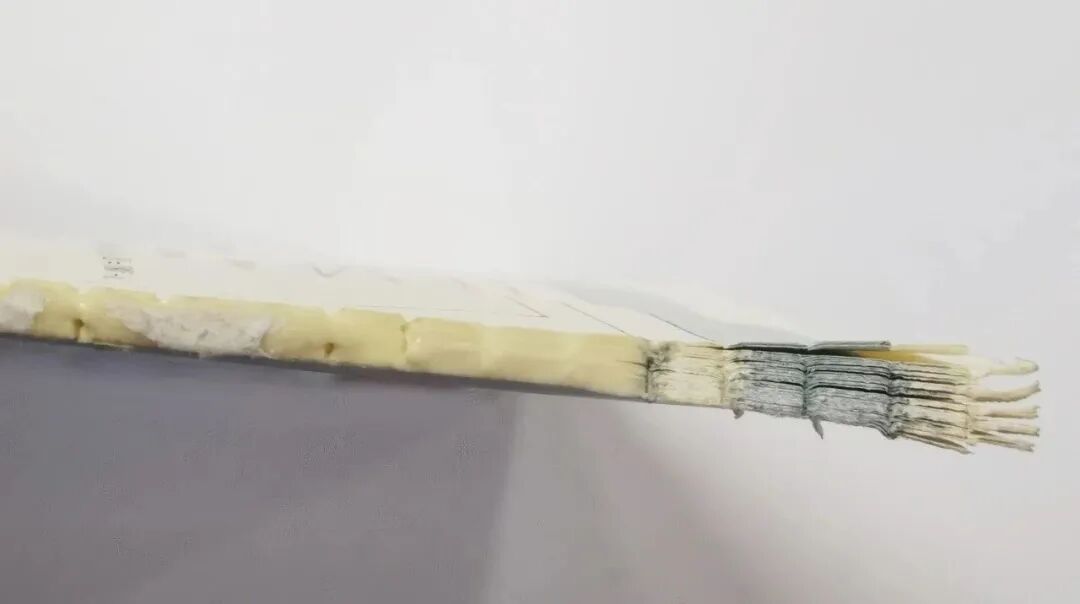 Рисунок 5. Положение нанесения клея на валике неверное, а у основания клей отсутствует.
02/ Неправильная регулировка заднего фрезерного ножа.
(1) Режущая кромка заднего фрезерного ножа сильно изношена. Если поверхность корешка книги после фрезерования будет неправильно отфрезерована, неровная или имеет фрезерованные фрагменты, это отразится на качестве нанесения клея (как показано на рисунке 6).
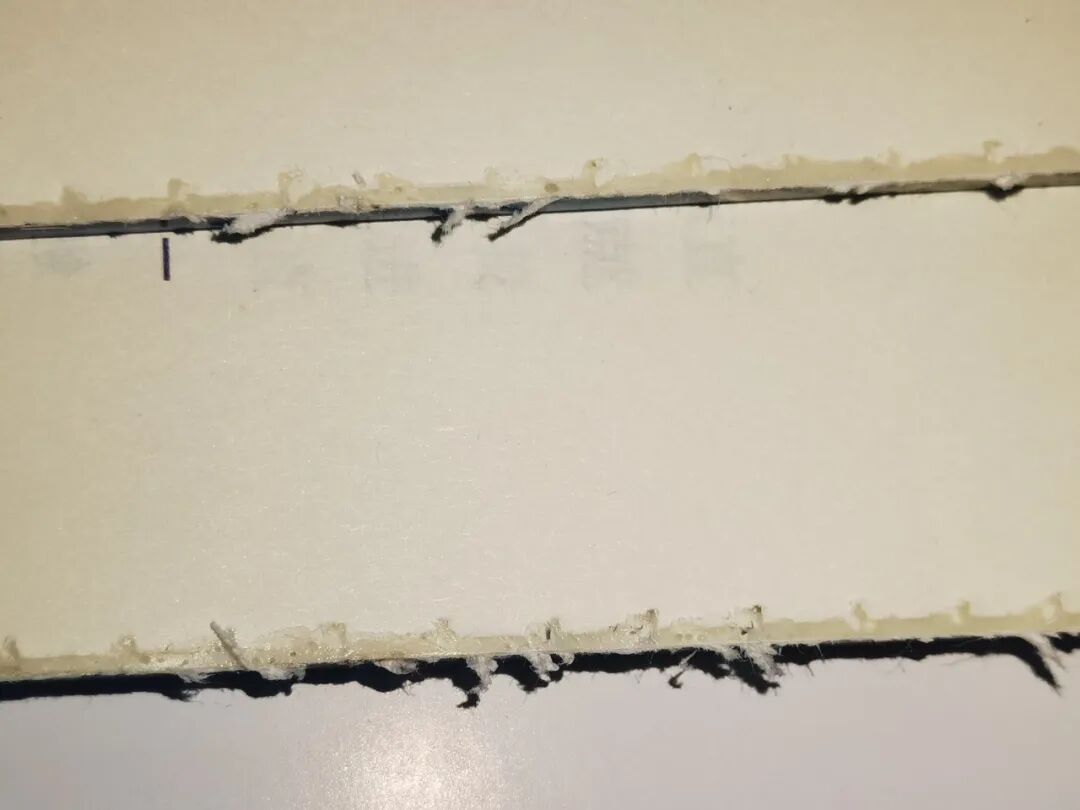 Рисунок 6. Поверхность корешка книги не полностью фрезерована.
(2) Если зазор между задней фрезой и прижимной пластиной слишком велик, это может привести к подъему края сердцевины книги, что приведет к неравномерности фрезерования подложки.
(3) Неправильная регулировка вертикального расстояния от горизонтальной плоскости задней фрезы до края зажима: если расстояние слишком велико, а открытая часть скобы не имеет достаточного натяжения, это приведет к ослаблению между бумагами, увеличению глубины проникновения термоплавкого клея и увеличению толщины корешка, в результате чего толщина корешка станет больше, чем вырез, что приведет к таким проблемам, как пузыри, полосы и морщины, что также усложняет резку готовой продукции; Если расстояние слишком маленькое, это повлияет на глубину проникновения термоклея и прочность соединения.
03/ Недостаточная регулировка механизма формирования опоры.
(1) Неправильная высота или баланс механизма формирования опоры: если на корешке книги появляются все пузырьки, необходимо отрегулировать высоту механизма формирования опоры; Если вверху или внизу земли появляются пузырьки, используйте уровень, чтобы отрегулировать баланс опоры.
(2) Время зажима книги опорного и ударного механизма не совпадает: «Сначала толкнуть вверх, потом зажать», «Одновременно поддомкратить». Если сроки не совпадают, также могут возникнуть пузыри. В таких случаях необходимо отрегулировать время прижима книги опорно-ударного механизма.
04/ Неправильный выбор и складывание бумаги.
(1) Легкая бумага: Легкая бумага мягче обычной офсетной бумаги. Если страницы не полностью выровнены, могут образоваться воздушные карманы, которые легко могут стать причиной появления вмятин на обратной стороне книги.
(2) Значительное несоответствие в количестве бумаги для обложки и основной части: плотность бумаги для обложки должна быть выше 200 г/м2, а для основной бумаги плотность должна быть ниже 65 г/м2, что приводит к тому, что обложка тянется за текстом после придания формы, а обратная сторона становится полой.
(3) Неправильное складывание и укладка. Неправильное складывание или укладка страниц может привести к образованию складок или неровных поверхностей (особенно скрученных корешков), в результате чего термоплавкий клей не приклеится равномерно, что приведет к образованию впадин на корешке.
05/ Неправильная регулировка слота
(1) Если расстояние и глубина прорезей не соответствуют стандартным требованиям, клей на обратной стороне книги может быть неправильно заполнен, что приведет к образованию пустот.
(2) Сильный износ канавочного ножа, неравномерная глубина канавок на обратной стороне книги, а также затруднение заливки термоклея, что влияет на качество нанесения клея (как показано на рисунке 7).
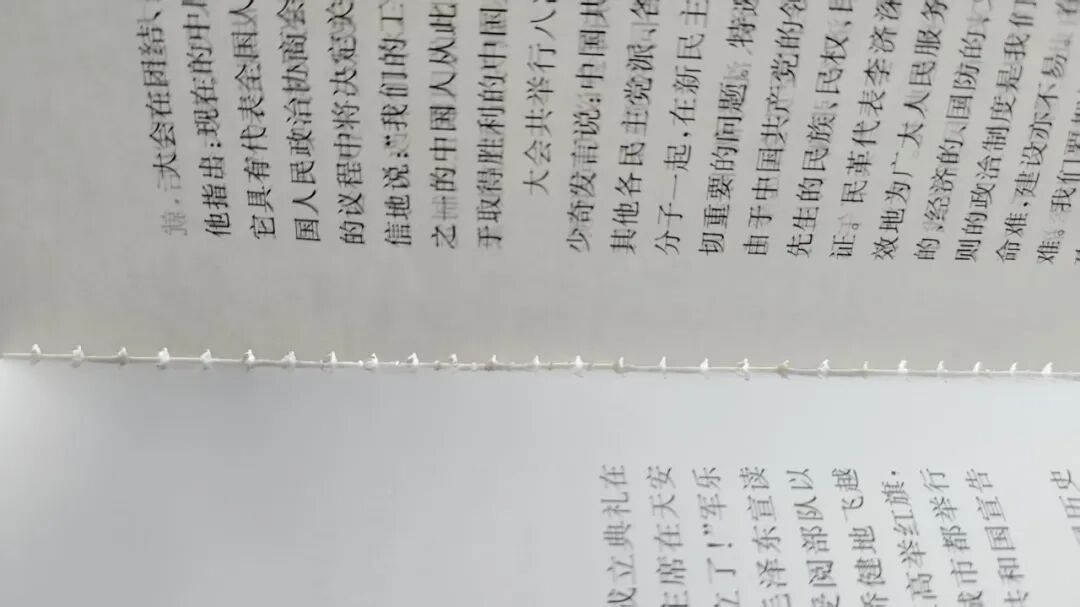 Рис. 7. Прорезные лезвия сильно изношены, прорези на задней стороне книги неравномерны по глубине.
(3) Если угол между прорезным ножом и задней частью книги неправильный, обрезки бумаги и бумажные волокна могут блокировать отверстие прорези после прорези, препятствуя проникновению термоплавкого клея в прорезь, что приводит к недостаточному и неровному нанесению клея на обратной стороне и образованию пузырей на корешке.
06/ Непостоянная регулировка силы зажима зажимов для книг.
Когда сила зажима каждого зажима на переплетной машине непостоянна, сердцевина книги внутри зажима под слишком низким давлением может быть протянута фрезерной пластиной через фрезерную опорную станцию, что приведет к неравномерности (наклону) обратного фрезерования. После прохождения через прорези глубина передних и задних прорезей сердцевины книги и корешка становится неравномерной, что приводит к неравномерной поддержке и силе поддержки, что приводит к образованию полых корешков.
07/ Неправильное использование термоклея.
(1) Неправильный выбор модели термоплавкого клея в зависимости от типа бумаги: следует использовать разные типы бумаги, например бумагу с покрытием, которая должна быть соответствующего типа. Не смешивайте разные модели термоклея (при смене клея емкость с клеем необходимо тщательно очищать), иначе клей на обратной стороне книги будет неровным, что приведет к образованию пузырей.
(2) Скорость машины не соответствует скорости термоклея: время отверждения быстродействующего-клея составляет 3–5 секунд, время раскрытия – 5–7 секунд; Низкоскоростной-клей затвердевает в течение 8–13 секунд и раскрывается в течение 9–15 секунд. Неправильный выбор клея-расплава, а также слишком быстрое или слишком медленное время отверждения и раскрытия также могут повлиять на качество нанесения клея и вызвать образование пузырей.
(3) Нестабильное качество клея-расплава. Некоторые клеи-расплавы имеют низкое качество и содержат много примесей, которые могут привести к прилипанию примесей к нагревательному стержню клеевой ванны или засорению резиновой трубки или резинового колеса, что приводит к неравномерному нанесению клея и образованию кавитации.
Решения по борьбе с кавитацией в клеевых связующих изделиях
01/ Оптимизация и корректировка стандартов механизма нанесения клея
(1) Отрегулируйте температуру клея: Отрегулируйте температуру клея в соответствии с температурой окружающей среды, чтобы разница температур контролировалась в пределах ± 5 градусов. Например, летом температуру клея можно установить до 160 градусов, а зимой повысить до 170 градусов.
(2) Отрегулируйте высоту резинового колеса: проверьте и отрегулируйте высоту резинового ролика и выравнивающего ролика, чтобы давление на резиновое колесо было равномерным и соответствующим, избегая чрезмерного или низкого давления.
Рекомендуется для грунтовки №1: расстояние между резиновыми колесиками без. 1 и книжным сердечником 0,50–0,80 мм; Нет. 2 расстояния между резиновыми колесами с книжным сердечником 0,80–1,00 мм; равномерное расстояние между резиновыми колесами с книжным сердечником 0,85 ~ 0,90 мм.
Рекомендуется для резинового горшка №2: расстояние между резиновыми колесами . 1 составляет 0,80–1,00 мм; Нет. 2 расстояние между резиновыми колесами составляет 1,80–2,00 мм; Равномерное расстояние между резиновыми колесами составляет около 2,00 мм.
(3) Optimize the thickness and viscosity of the hot melt adhesive: adjust the adhesive thickness according to the thickness of the book, select a stable quality of the adhesive, and adjust the glue roller breaking point. Book thickness, adhesive layer thickness, and explanation references are as follows: Book thickness < 10mm, recommended adhesive layer thickness 0.6~1.0mm; thin books should avoid spine hardening caused by excessive adhesive thickness; book thickness 10~30mm, recommended adhesive thickness 1.0~1.5mm; medium thickness books should balance hot melt adhesive penetration and strength; book thickness >30 мм, рекомендуемая толщина клеевого слоя 1,5–2,0 мм. Для толстых книг увеличьте количество клея, чтобы заполнить прорези, а также используйте технологию протяжки (глубина паза больше или равна 1,5 мм).
02/ Улучшение процесса обратного фрезерования
(1) Регулярно проверяйте кромку заднего фрезерования. Стандарт проверки заключается в том, что на режущей кромке нет внешних дефектов и пассивации, а эффект фрезерования (плоскость подложки, шероховатость) и параметры процесса (постоянство глубины) тщательно проверяются. При необходимости следует выполнить заточку или замену (как показано на рисунке 8).
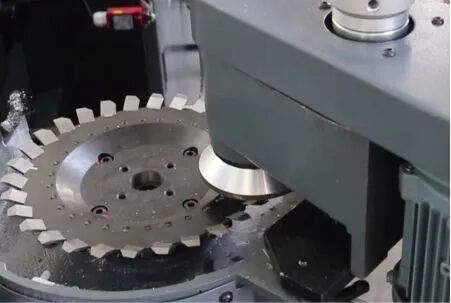
Рисунок 8. Регулярно проверяйте фрезерное лезвие корешка книги.
(2) Отрегулируйте зазор между фрезерным лезвием и прижимной пластиной: отрегулируйте зазор между передним и задним режущими дисками и фрезерным лезвием до 0,1–0,3 мм (измеряется с помощью щупа), не более 0,3 мм, чтобы обеспечить гладкость корешка книги после фрезерования (как показано на рисунке 9).
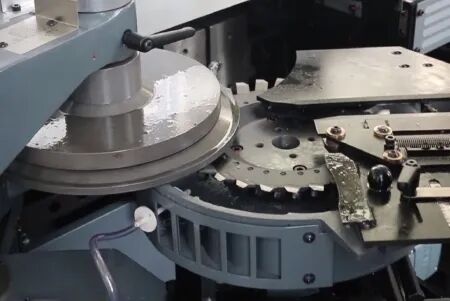
Рисунок 9. Регулировка зазора между задним фрезерным ножом и прижимной пластиной.
(3) Корректировка вертикального расстояния от горизонтальной поверхности фрезерного заднего ножа до нижнего края книжного зажима: правильно отрегулируйте часть книжного зажима, выступающую у переплета корешка книжного блока; обычно рекомендуется 10 мм. Открытая часть на стыке =, величина фрезерования + 10 мм. Если открытая часть на переплете составляет 13 мм, то величина фрезерования равна 3 мм.
(4) Глубина обратного фрезерования: обычная толщина бумаги составляет 1,5–3,0 мм (толщина бумаги 80 г/м² составляет около 2,0–2,5 мм). Используйте блок для пробного фрезерования и проверьте, является ли глубина обратного фрезерования одинаковой (разница в глубине меньше или равная 0,1 мм считается допустимой).
03/ Регулировка механизма формирования книжного блока
(1) Регулировка высоты механизма формирования книжного блока: Отрегулируйте высоту механизма формирования книжного блока в соответствии с величиной выступания книжного блока. На примере прецизионной модели Cambridge 12000 остановите фрезерованный книжный блок в нулевом положении над оболочной машиной. В это время стол для обсадных труб находится в самой высокой точке, а расстояние от рабочей поверхности вставки направляющей до пластины низкого давления стола для обсадных труб составляет 138,5 мм с погрешностью в пределах 0,1 мм. В этот момент высота формирующего механизма как раз прочно поддерживает корешок книги после нанесения клея.
(2) Регулировка баланса формирующего механизма: отрегулируйте баланс формирующего механизма в соответствии с пузырьками воздуха в верхней и задней части книги, чтобы обеспечить равномерное формирование корешка книги с погрешностью от -к-задней части книги 0,1 мм (см. рис. 10).
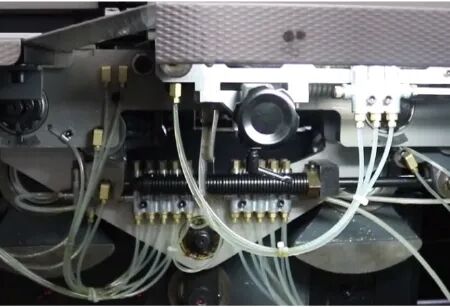 Рис. 10 Регулировка баланса механизма формирования связующего
04/ Меры по оптимизации процесса изготовления бумаги
(1) Меры по оптимизации для легкой бумаги: Легкую бумагу необходимо уплотнить и связать перед переплетом и хранить более 8 часов; выбрать подходящий термоклей; соответствующим образом отрегулируйте скорость, давление и другие параметры машины для идеального переплета, чтобы обеспечить равномерное распределение и полное проникновение клея-расплава.
(2) Контроль плоскостности книжного блока: отрегулируйте уровень верхней платформы книги, чтобы обеспечить плоскостность фрезерованной задней части и глубину надрезной канавки, чтобы книжный блок был аккуратным, без складок и скручиваний.
(3) Свяжитесь с издателем заранее. При проектировании и выборе материалов старайтесь избегать использования бумаги для обложек и книжных блоков с большой разницей в плотности. Если необходимо во время проектирования, попробуйте добавить вставки или промежутки, чтобы передать напряжение между ними.
05/ Регулировка механизма подсчета очков
(1) Увеличьте глубину надреза примерно до 1,2 мм и убедитесь, что термоплавкий клей полностью проник в канавку.
(2) Контролируйте расстояние между надрезами 5,0–7,0 мм.
(3) Регулярно проверяйте и вовремя заменяйте подрезной нож и режущий блок обратного фрезерования.
(4) Стандартные требования к надрезной канавке: расстояние между канавками 5,0–7,0 мм; глубина канавок 1,5±0,5 мм.
06/ Регулировка силы зажима книжного зажима
(1) Определите взаимосвязь между толщиной книги и силой зажима, используя эталоны, как показано в Таблице 1.
Таблица 1. Взаимосвязь между толщиной книги и силой зажима
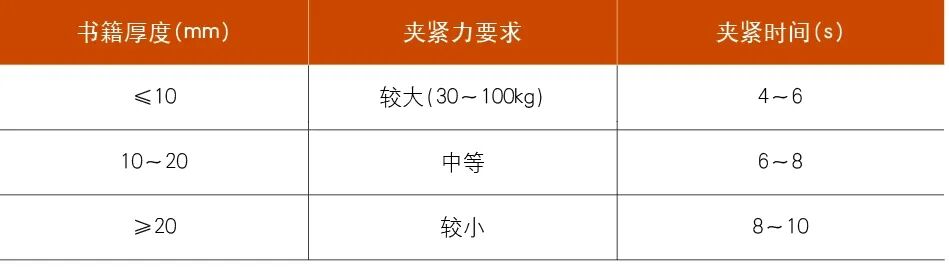
(2) Различные устройства могут определять данные о толщине книги с помощью датчиков толщины, и контроллер автоматически согласовывает смещение прижимных пластин для точного контроля зажимного зазора. Например, при обнаружении толщины книги 15 мм прижимная пластина перемещается на зазор=15 мм плюс компенсация слоя клея (около 0,5 мм). Альтернативно, усилие зажима каждого зажима для книг можно сделать одинаковым, регулируя давление торсионной пружины каждого зажима на главной машине.
(3) Если после зажима усадка книжного блока меньше или равна 2,5 мм, он считается квалифицированным. Случайно осмотрите корешок книги на предмет таких дефектов, как морщины, пузыри, выступающий клей или переливание клея.
Решение проблемы пустот в идеально-связанных продуктах требует рассмотрения множества аспектов, включая оборудование, процессы, материалы и эксплуатацию. Благодаря систематическому анализу и оптимизации можно эффективно повысить стабильность идеального-качества продукции. Решения, описанные в этой статье, были проверены в реальном производстве и предназначены для предоставления коллегам идей по решению проблем в процессе беспроводного идеального переплета, а также предлагают справочную ценность для операторов устройств для идеального переплета и инженеров по качеству.