


Четыре простых шага для создания мастер-плиты с двумя голографическими лазерными узорами!
Лазерные упаковочные материалы для защиты-от подделок широко используются в пачках сигарет, винах, коробках для зубной пасты, косметики, упаковок лекарств и другой упаковке, а также в рекламе, альбомах, украшениях и других печатных материалах благодаря своим функциям защиты-подделки, а также ярким цветам и узорам, динамическим, 3D и другим эффектам. Такая упаковка оказывает непосредственное влияние на устранение контрафактной и некачественной продукции, а также на продвижение и продвижение продукции. Исследования и разработки новых продуктов в области лазерных упаковочных материалов, защищающих от-подделок, сосредоточены на новых голографических лазерных пленках, а ключом к исследованиям и разработкам является разработка и производство голографических лазерных пластин с различными узорами, новизной и высоким качеством.
Из-за высокой цены на оборудование для изготовления голографических лазерных пластин высокого-уровня- и отсутствия технологии изготовления{-лазерных голографических пластин высокого уровня-высокое-производство голографических лазерных пластин очень затруднено, на рынке мало отличных пластин, а рисунок голографических лазерных пластин (800 мм × 600 мм и выше) относительно одинаков, поэтому разработка новых продуктов имеет ограничения. Ввиду недостатков существующей технологии мы разработали метод производства лазерного мастера с использованием двух рисунков голографических лазерных пластин одновременно и предложили решение, то есть использование существующей пластины для наложения рисунков двух голографических лазерных пластин на одну пластину персонализированным производственным способом и разработку новой версии.
Основной принцип данного технического решения
Чтобы выбрать подходящую пленку покрытия, сначала используйте однопластинчатую машину жесткого-прессования-, чтобы выбрать версию с относительно большой глубиной канавки интерференционной полосы голографической лазерной пластины для одиночной формовки. Затем с помощью машины для формования швов с двойным-прессом без пластин выберите голографическую лазерную пластину с относительно небольшой глубиной канавки интерференционной полосы для вторичного формования. Поскольку глубина канавки интерференционной полосы голографической лазерной версии второй формовки не такая глубокая, как у первой формовки, и канавка интерференционной полосы первой формовки не может быть полностью покрыта, поэтому на пленке, отлитой дважды, будут два рисунка лазерных пластин.
Формованная пленка подвергается непосредственному компаундированию, формованный информационный слой обращен наружу, а затем золото-никелевая пластина превращается в золото-никелевую пластину посредством серебрения и гальванопластики, и одновременно может быть изготовлена лазерная мастер-плата с двумя голографическими лазерными рисунками пластин.
Конкретный план реализации
Выберите пленку с двойным-предварительным-покрытием, с хорошим выравниванием покрытия и покрытием, которое нелегко отслаивать, без проблем с окрашиванием поверхности покрытия, а покрытие необходимо формовать с хорошим уплотнением, высокой яркостью, а холодная зона формованного двойного-прессованного безпластинчатого шва не очевидна.
Прежде всего, используйте одноплитную формовочную машину с твердым-прессованием-, чтобы выбрать версию с относительно большой глубиной канавки интерференционной полосы голографической лазерной пластины для формования, чтобы гарантировать, что уплотнение пронизано, и не может быть таких проблем, как растрескивание, побеление и цветение. Затем используйте безпластинчатую формовочную машину с двойным прессом с лучшим эффектом холодной зоны формования и выберите голографическую лазерную пластину с относительно небольшой глубиной канавки интерференционной полосы для вторичного формования. Поскольку глубина канавки интерференционной полосы голографической лазерной пластины, отлитой во второй раз, не такая глубокая, как у первой формовки, канавка интерференционной полосы первой формовки не может быть полностью покрыта, поэтому на пленке, отлитой дважды, будут два рисунка голографической лазерной пластины, как показано на рисунке 1.
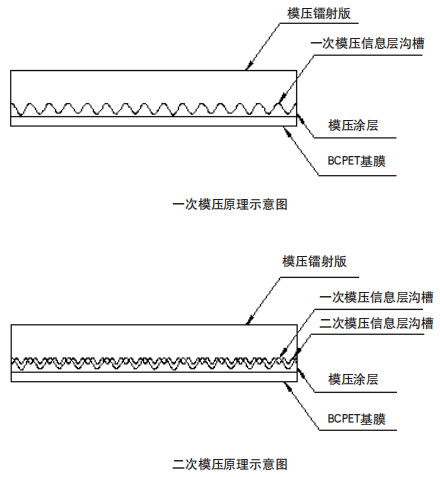 Рис. 1 Принципиальная схема процесса нанесения рисунка на две голографические лазерные пластины одновременно.
Относительную яркость первой и второй формованных деталей можно регулировать путем регулирования температуры пластинчатого валика второй формованной детали. Отлитая вторично пленка не алюминизируется, а напрямую отправляется в композиционный цех для компаундирования со стеклокартоном, причем отформованный информационный слой обращен наружу, что необходимо для обеспечения ровности поверхности композита во избежание потертостей, царапин и других проблем. Наконец, выберите и отрежьте кусок композитной бумаги размером больше одной окружности пластины с твердым-штампованием, проверьте поверхность на наличие дефектов и посеребрение. После серебрения выполняется гальванопластика, и можно изготовить необходимую лазерную мастер-пластину с двумя голографическими лазерными рисунками пластин. Конкретные этапы заключаются в следующем.
(1) Выберите пленку с двойным-предварительным-покрытием, с хорошим выравниванием покрытия, покрытие не легко отвалится, без проблем с окрашиванием поверхности покрытия, а покрытие необходимо формовать с хорошим уплотнением, относительно высокой яркостью, а эффект формованной холодной зоны двойного-прессованного безпластинчатого шва лучше. Нанесение и выравнивание предварительно-пленки с покрытием для облегчения нанесения покрытия и лучшего эффекта формования; Покрытие нелегко снять, что облегчает процесс изготовления пленки и компаундирования, а также процесс серебрения и переворачивания. Пленка с двойным-предварительным-покрытием позволяет избежать проблем с окрашиванием поверхности покрытия, а также обеспечивает хороший формовочный эффект. Обычно выбирается лазерное покрытие глубокой печати или композитное лазерное покрытие, подходящее для двойного-прессования без швов пластин, что требует хорошего образования пленки и относительно хорошей адгезии.
Покрытие покрытия должно иметь отличные характеристики формования, хорошее уплотнение и высокую яркость; Кроме того, покрытие должно иметь превосходные характеристики формованной пленки без пластинчатого шва двойного-прессования с хорошим переходом в холодной зоне и отсутствием явных черных теней в холодной зоне. Только выбрав высококачественные-лазерные покрытия, мы сможем добиться хороших результатов и улучшить лазерные макеты.
(2) Сначала используйте формовочную машину с твердым-прессованием одинарной-формы для однократного формования и выберите версию с относительно большой глубиной канавок интерференционных полос на голографической лазерной пластине. Затем используйте безпластинчатую формовочную машину с двойным прессом для вторичного формования и выберите версию с относительно небольшой глубиной канавки интерференционной полосы голографической лазерной пластины. Регулируя температуру валка второго формования, регулируют относительную яркость первого и второго формования.
При первом формовании для формования используется формовочная машина с жестким -прессованием одной- пластины. Из-за высокой твердости формовочного резинового валика он может достигать класса по Шору D, давление формованного резинового валика больше, что может достигать 50 ~ 60 кг/см2, что может обеспечить лучшую степень уплотнения, а относительно глубокая глубина канавки интерференционной полосы голографической лазерной пластины может быть отпечатана на формовочном информационном покрытии, чтобы не полностью разрушить информационный слой первой формовки во время второй формовки. При выборе необходимо выбрать версию с относительно большой глубиной канавки интерференционной полосы версии голографического лазера, например, лазерный рисунок с глубиной канавки интерференционной полосы более 2U или версию с небольшой линзой. Окружность прессованного роликового ролика следует выбирать как можно больше, что способствует максимальному увеличению размера направления расстояния между пластинами во время изготовления пластин, что также определяет размер спецификации изготовления новой пластины, и, как правило, необходимо выбирать пластинчатый валик с окружностью пластины более 620 мм, который может подходить для большинства спецификаций продукта.
При втором формовании машина для формования швов без пластин с двойным-давлением и лучшим эффектом холодной зоны может гарантировать отсутствие швов пластин и явных темных областей, чтобы гарантировать отсутствие швов пластин и явных теней в течение недели жесткого прессования пластины, а также гарантировать, что эффект новой голографической лазерной пластины и размер направления окружности пластины будут максимальными. Безпластинчатая формовочная машина с двойным прессом относится к среднему прессу, а твердость валка составляет 95–98 градусов (класс по Шору А), что ниже, чем у жесткого резинового валика. Давление формования составляет около 25–30 кг/см2, что ниже давления жесткого резинового валика, а степень уплотнения будет хуже, чем у жесткого пресса. Кроме того, выбирается версия голографического лазера с относительно небольшой глубиной канавок интерференционных полос, например, версия с точечным зеркальным световым столбом с разрешением 400 точек на дюйм или простая лазерная версия.
Отрегулируйте температуру пластинчатого валика второй формовки, чтобы отрегулировать степень уплотнения второй формовки. Чем выше температура пластинчатого валика второй формовки, тем лучше уплотнение и выше яркость лазерного рисунка. В то же время канавка интерференционной полосы голографической лазерной версии первой формовки больше повреждается второй формовкой, а яркость лазерного рисунка первой формовки относительно низкая. Напротив, яркость лазерного рисунка первой формовки относительно высока. Относительная яркость, угол, положение и т. д. двух-формованных во времени лазерных рисунков могут быть индивидуально спроектированы и отрегулированы в зависимости от температуры формования, режущей пластины и операции формования.
Технические эффекты и преимущества
Учитывая проблему, заключающуюся в том, что на рынке мало отличных версий, а рисунок голографической лазерной версии относительно одинок, существующую версию можно использовать для создания рисунка двух версий голографической лазерной версии на одной пластине посредством вторичного формования и наложения в индивидуальном методе производства для разработки новой версии.
Эта схема преодолевает недостатки и недостатки существующих технологий и оборудования, обновляет технологию производства лазерных пластин с использованием двух рисунков лазерных пластин одновременно и решает проблему небольшого количества отличных пластин на рынке, а рисунок лазерных пластин является относительно единственным. Его преимущества заключаются в том, что существующую версию можно использовать для наложения образцов двух версий на одну пластину для разработки новых версий; во-вторых, различные лазерные пластины можно персонализировать, чтобы освободить больше места для дизайна лазерной упаковки и печати; В-третьих, освоение технологии изготовления пластин этим методом не представляет сложности, имеет высокую эффективность и низкую стоимость.
Благодаря этому методу изготовления тарелок можно разработать более персонализированные тарелки в соответствии с потребностями дизайна. Эту технологию также можно использовать для объединения различных методов наложения для выполнения большего количества комбинаций процессов изготовления лазерных пластин для удовлетворения различных требований клиентов, разработки большего количества лазерной упаковочной продукции, получения большей экономической выгоды и придания нового импульса индустрии красочной упаковки.