


Тиснение и высечка-резка за один раз-эффективно и-экономично!
В ответ на общенациональный призыв к энергосбережению и сокращению выбросов, а также для того, чтобы помочь достичь амбициозных целей по достижению пикового уровня выбросов углерода и углеродной нейтральности при минимизации производственных затрат компании, мы объединили процессы тиснения и высечки-вырезки в один этап.
В обычном производственном процессе сначала необходимо установить пластину для тиснения на большую сотовую доску для этапа тиснения, закрепив ее стопорными винтами, как показано на рисунке 1. Эти стопорные винты не только удерживают пластину для тиснения на месте, но также позволяют регулировать положение пластины с помощью специального гаечного ключа в зависимости от типа винта. После этого выполняется этап-высечки с помощью высекальной-плиты. Хотя этот метод позволяет легко регулировать положение пластины для тиснения, он требует двух отдельных этапов, что приводит к более высоким производственным затратам.
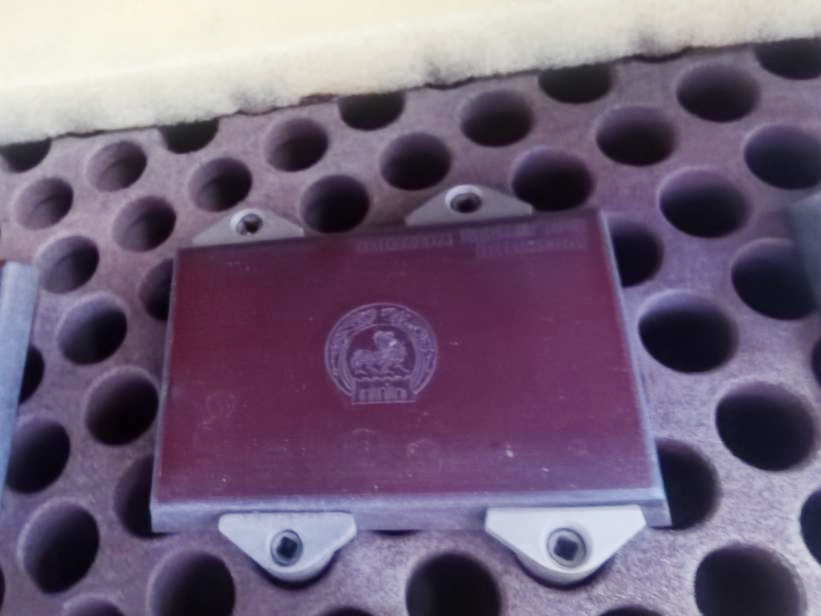 Рисунок 1. Схема установки большой сотовой панели.
Чтобы сократить расходы, в некоторых процессах тисненная пластина непосредственно устанавливается на вырубную пластину-с помощью винтов, совмещая этапы тиснения и высечки-высечки. Однако у этого подхода есть очевидные недостатки: - сложно точно- точно настроить положение тисненой пластины, что также снижает эффективность производства. Итак, как мы можем решить эту проблему?
После тщательного изучения мы нашли очень простой и практичный метод: сначала установите тисненую пластину на сотовую мини-панель с чешуйками, затем установите сотовую мини-панель на режущую пластину-. Это эффективно решает проблему.
Функция отверстий в сотовой мини-панели
Все отверстия в большой сотовой панели одинаковы по размеру и функциям, но эта специальная сотовая мини-панель с чешуйками имеет отверстия разных размеров и функций, как показано на рисунке 2. В то же время на сотовой мини-панели также необходимо просверлить положения, соответствующие тисненой пластине (как показано на рисунке 3). Одна мини-сотовая панель имеет 14 отверстий, выполняющих 4 различные функции (рис. 4).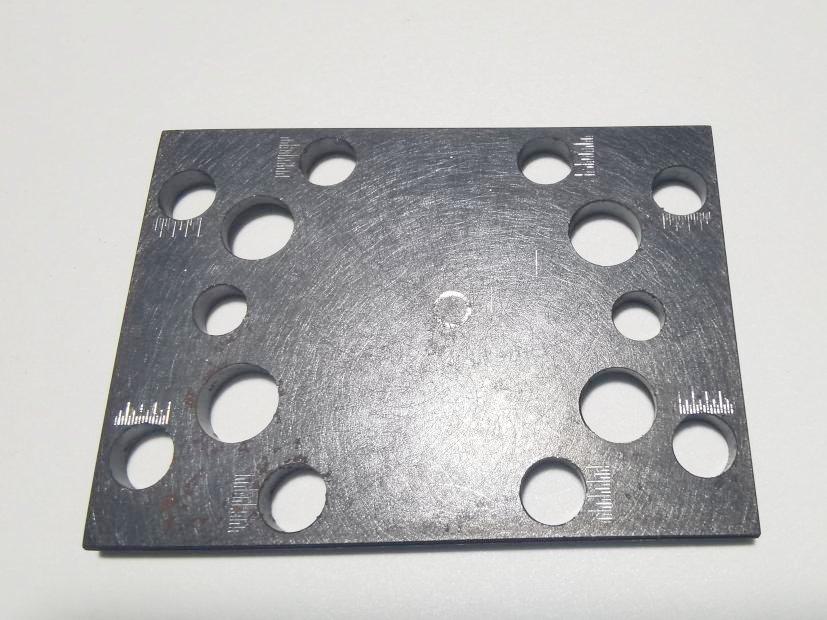
Рисунок 2. Мини-сотовая панель.
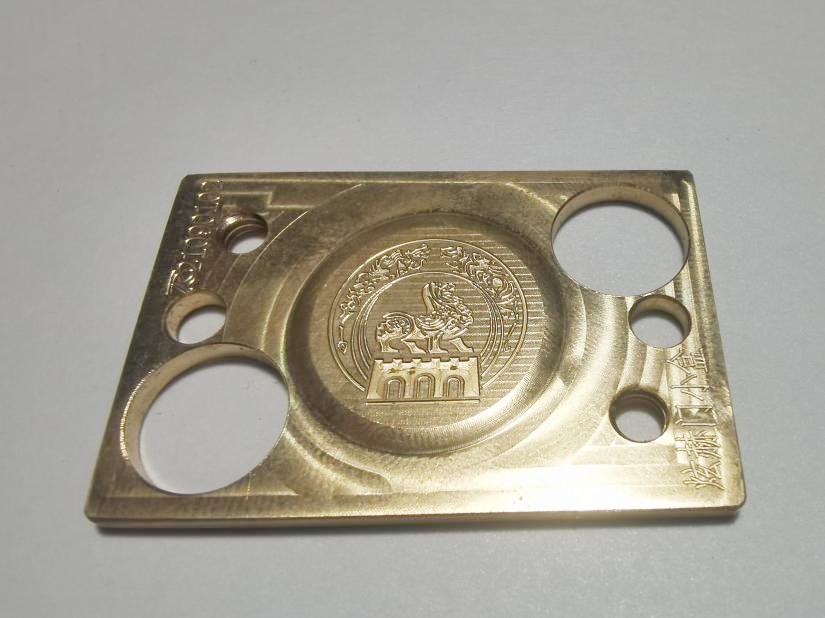
Рис. 3. Рельефная версия
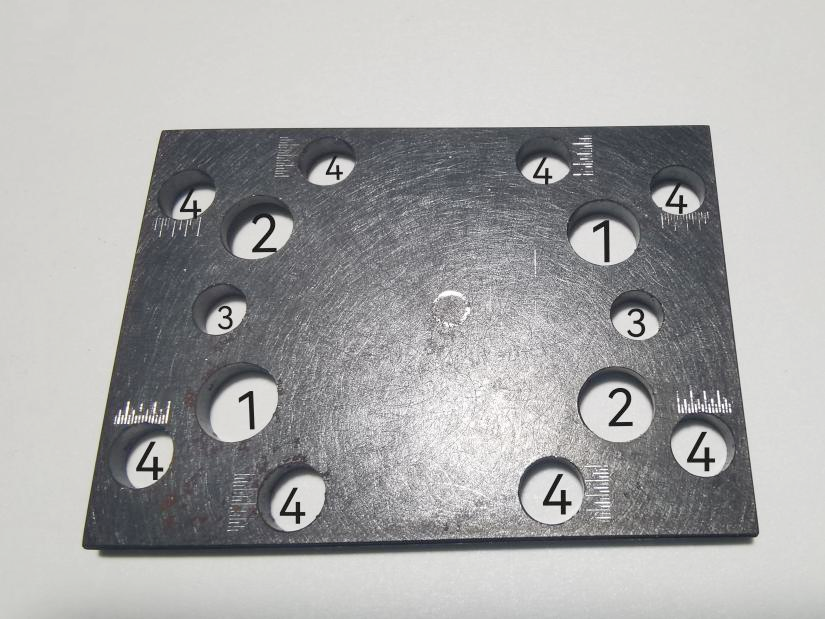 Рисунок 4. 14 отверстий в миниатюрной сотовой панели.
01/ Отверстия для крепления сотовой панели (2 шт.)
Функция: фиксирует миниатюрную сотовую панель на пластине-режущего инструмента.
02/ Отверстия для крепления приподнятой пластины (2 шт.)
Функция: фиксирует вогнутую-выпуклую панель на миниатюрной сотовой панели.
03/ Теоретические позиционирующие отверстия (2)
Функция: используется для первой установки миниатюрных сотовых панелей и вогнутых-выпуклых панелей. Во время установки вставьте позиционирующий штифт в теоретическое позиционирующее отверстие, чтобы совместить верхнее и нижнее позиционирующие отверстия. Теоретические установочные отверстия на сотовых панелях должны быть того же размера, что и на вогнутых-выпуклых плитах. В идеале после установки позиционирующих штифтов положение вогнутых-выпуклых досок теоретически не требует дальнейшей регулировки.
04/ Низкое-Точное положение профиля-Регулировочные отверстия (8 шт.)
Эти отверстия имеют только отверстия для тонкой настройки-на микросотовой панели; на вогнутой-выпуклой панели не требуются тонкие-отверстия для настройки. На каждой стороне микро-сотовой панели имеется два тонких-отверстия для настройки, всего 8 отверстий. Края вогнутой-выпуклой панели должны быть прижаты к середине отверстий для точной-регулировки. Функция тонких-отверстий для точной настройки заключается в точной настройке положения вогнутой-выпуклой доски в соответствии с фактическим смещением выпуклого и выпуклого положений. Потому что только в идеальных условиях положение выпуклой доски не нуждается в точной регулировке, но в реальном производстве под совокупным воздействием факторов окружающей среды, таких как натяжение, температура и влажность, бумага с высокой вероятностью сжимается и деформируется, поэтому положение выпуклой пластины должно быть точно отрегулировано.
Чтобы оставить достаточно места для регулировки положения рельефной пластины, обратите особое внимание на следующие два ключевых момента:
(1) Ключевой момент первый (как показано на рисунке 5): При креплении винтовых кромок миниатюрной сотовой панели к краям соответствующих концентрических отверстий в концентрической панели необходимо оставить регулировочный зазор в 1 мм.
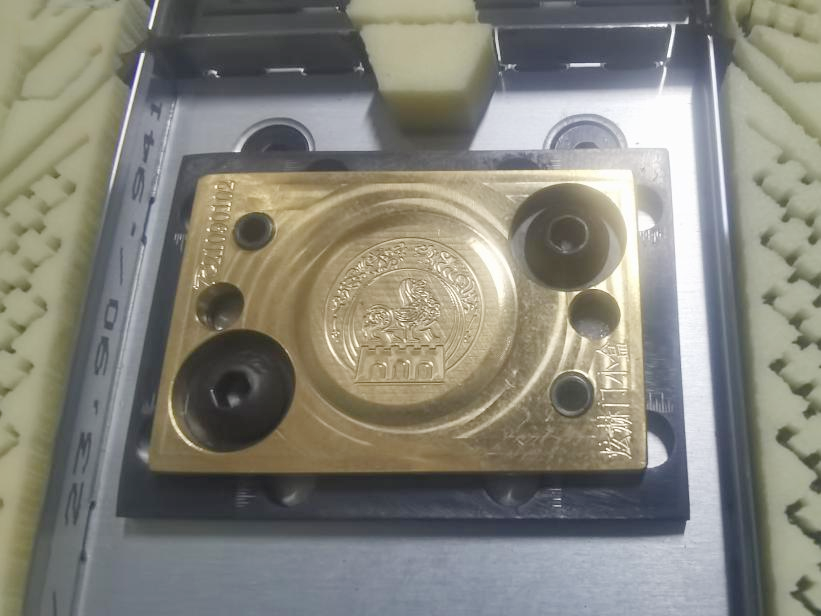
Рисунок 5. Вид спереди после фиксации.
(2) Ключевой момент два (как показано на рисунке 6): на задней стороне миниатюрной сотовой панели оставьте регулировочный зазор в 1 мм от края винта, который фиксирует тисненую пластину, до края соответствующего концентрического отверстия на миниатюрной сотовой панели.
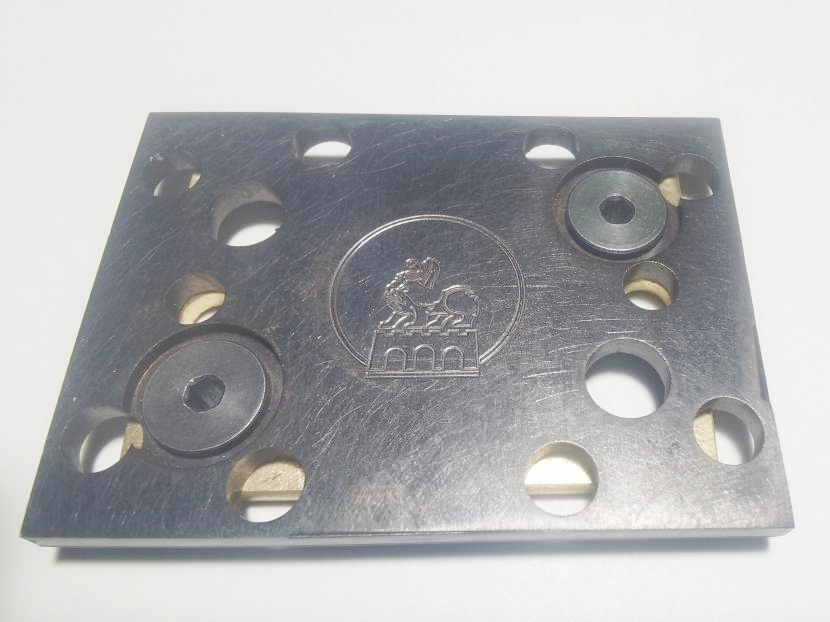
Рисунок 6. Назад после исправления
Шаги для точной регулировки положения рельефной пластины
(1) Ослабьте крепежный винт тисненой пластины, как показано на рисунке 7;
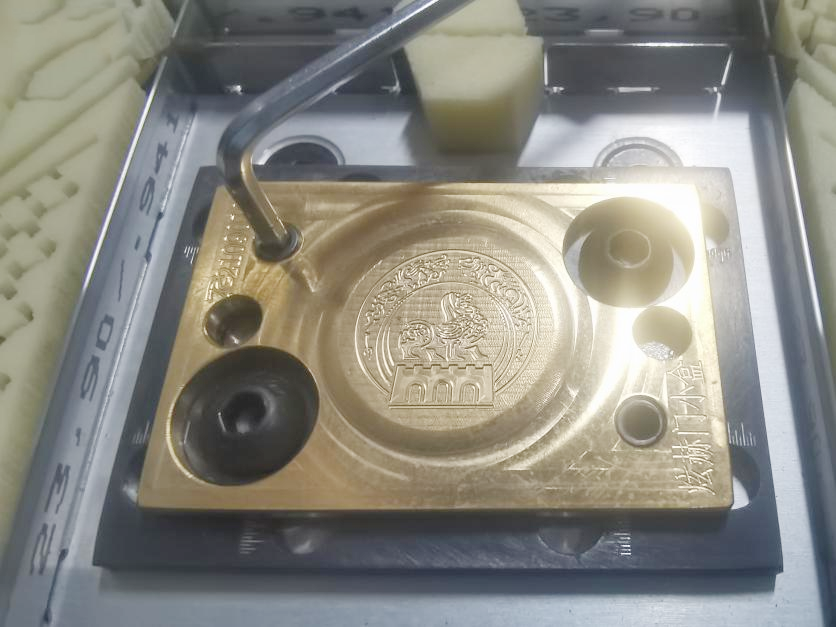
Рисунок 7. Ослабьте винты, крепящие рельефную пластину.
(2) Вставьте небольшую монтировку в отверстие точной-настройки тисненой пластины (диаметр маленькой монтировки должен быть меньше диаметра отверстия точной-настройки) и отрегулируйте направление смещения в соответствии со смещением тиснения, как показано на рисунке 8;
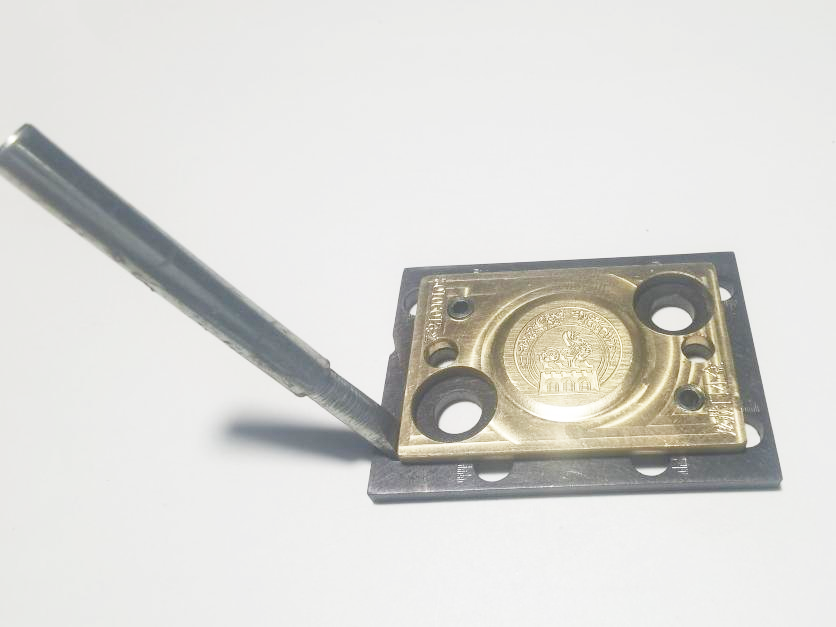
Рис. 8. Регулировка направления смещения.
(3) Вырежьте линейку по краю каждой стороны микросотовой панели. Край тисненой пластины должен прижиматься к середине линейки, а линейка также должна располагаться рядом с каждым отверстием для точной-настройки. Вырежьте по 2 линейки с каждой стороны, всего 8. Отрегулируйте величину смещения в соответствии с ситуацией смещения тиснения, как показано на рисунке 9;
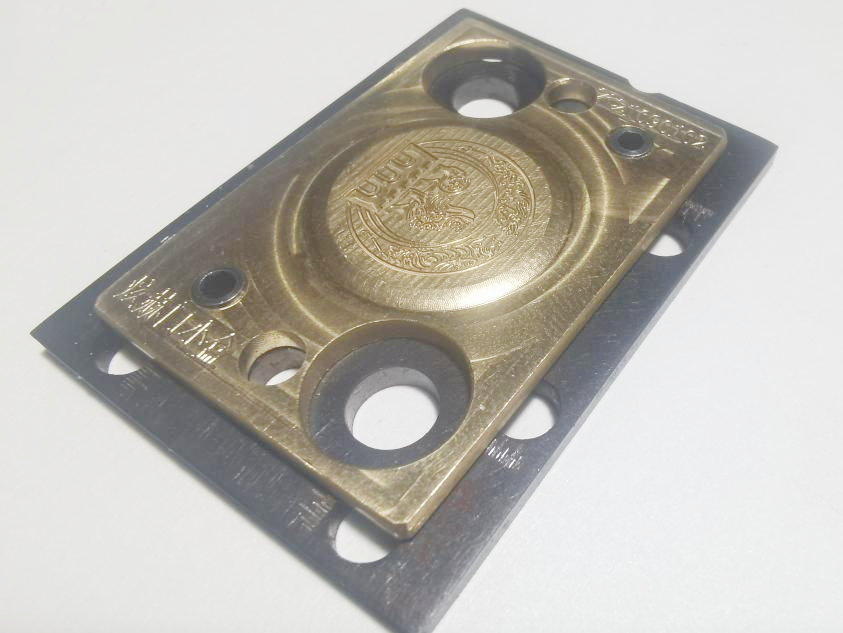
Рис. 9. Настройка смещения.
(4) После регулировки затяните винты крепления пластины для тиснения.