


Эффективность выросла на 129,67%! Быстрое решение проблем с обслуживанием печатной машины глубокой печати
Компания, в которой я работаю, имеет две 10-машины цветной глубокой печати: одна — итальянская машина цветной глубокой печати Cerutti R960-3 10-, а другая — цветная машина глубокой печати Zhongshan Songde SAY10820 10- (как показано на рисунке 1). В основном они используются для производства пачек сигарет Seven Wolves. Обе машины имеют высокую эффективную производительность, но когда воздушные расширительные планки на размоточном валу начинают протекать, бумага смещается из стороны в сторону, вызывая перекос во время печати и приводя к большому количеству отходов. Кроме того, обслуживание расширительного вала требует-времени и трудозатрат.
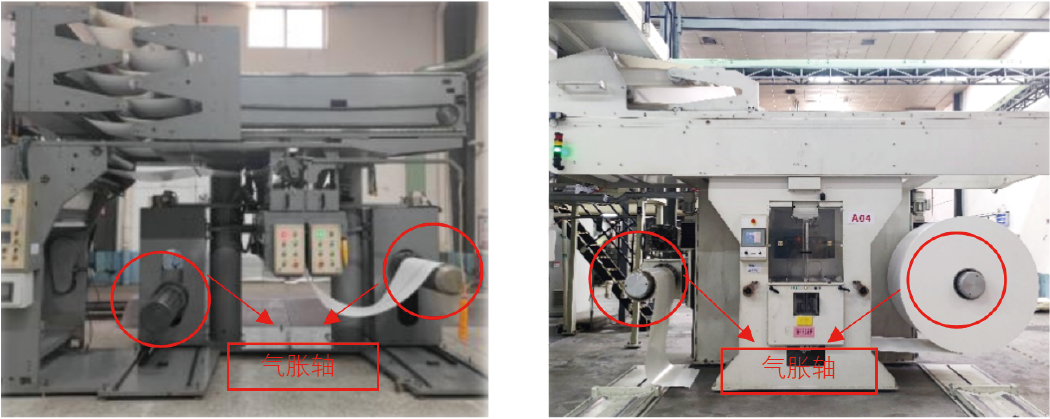 Рисунок 1: Механизм размотки глубокого пресса Zhongshan Songde SAY10820 (слева) и механизм размотки Италия Cerutti R960-3 (справа).
Автор провел-углубленное исследование вопросов обслуживания воздушного-расширительного вала. Результаты показали, что во время установки и снятия воздушного-расширительного вала в механизме размотки глубокого пресса из-за отсутствия специализированных инструментов и большого веса вала требуется несколько обслуживающего персонала для координации использования опорной плиты и гидравлического вилочного погрузчика для поддержки и вытягивания вала. Более того, во время установки, поскольку перед вставкой фланца необходимо точное выравнивание, обслуживающий персонал часто тратит много времени на контроль положения вала, потребляя огромное количество рабочей силы и ресурсов, что противоречит цели компании по повышению эффективной производительности оборудования. Чтобы решить эту проблему, наша компания решила разработать устройство, позволяющее быстро устанавливать и снимать воздушный-расширительный вал.
Текущий статус обслуживания
Чтобы лучше понять текущую ситуацию с обслуживанием расширительного-вала воздуха, технические специалисты изучили среднее время обслуживания с октября по декабрь 2020 года и обнаружили, что среднее время обслуживания достигло 95,14 минут. Чтобы не влиять на производство, операторам станков приходится замедлять работу станка, чтобы дать обслуживающему персоналу больше времени, а иногда даже после того, как полный рулон напечатан, вал все еще не отремонтирован, что вынуждает глубокую печатную машину останавливаться. Это не только влияет на эффективность производства, но также приводит к большому количеству отходов (при условии, что время обслуживания воздушного-расширительного вала равно T1, время, необходимое размотчику для завершения подготовки к соединению валов A и B, равно T2, а минимальное время, необходимое для печати рулона на самой низкой скорости, равно T3: если T1 + T2 < T3, машину не нужно останавливать; если T1 + T2 > T3, машину должен остановиться).
Проблемы с обслуживанием воздушного-компенсационного вала
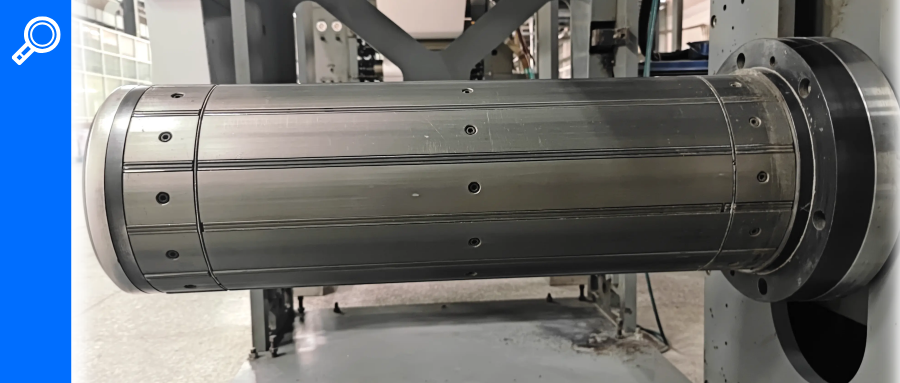
Воздушный-расширительный вал — это часть разматывающего механизма, удерживающая фиксированные рулоны бумаги. При нагнетании сжатого воздуха расширяющиеся резиновые полоски на валу надуваются, подталкивая стальные полоски вверх и закрепляя рулон бумаги. Это позволяет рулону вращаться синхронно с валом, позволяя механизму размотки активно подавать рулон. Технические специалисты провели обследование и анализ технического обслуживания воздушного-компенсационного вала и наметили процесс в виде блок-схемы (рис. 2). В результате углубленного-исследования и анализа процесса обслуживания были выявлены две основные проблемы.
 Рисунок 2. Блок-схема технического обслуживания пневматического вала.
01/ Трудности при установке фланца пневматического вала
При установке фланца пневматического вала (рис. 3) фланец можно точно установить на вал только в том случае, если позиционирующие штифты совмещены с отверстиями для штифтов на валу. Поскольку фланец весит 25 кг, требуется работа двух монтажников, чтобы устойчиво удерживать фланец и совместить штифты с отверстиями. Поскольку обе руки установщиков в основном используются для поддержки фланца, они не могут быстро и точно расположить штифты. По мере увеличения времени, затрачиваемого на удерживание фланца, установщики устают, что затрудняет совмещение позиционирующих штифтов с отверстиями.
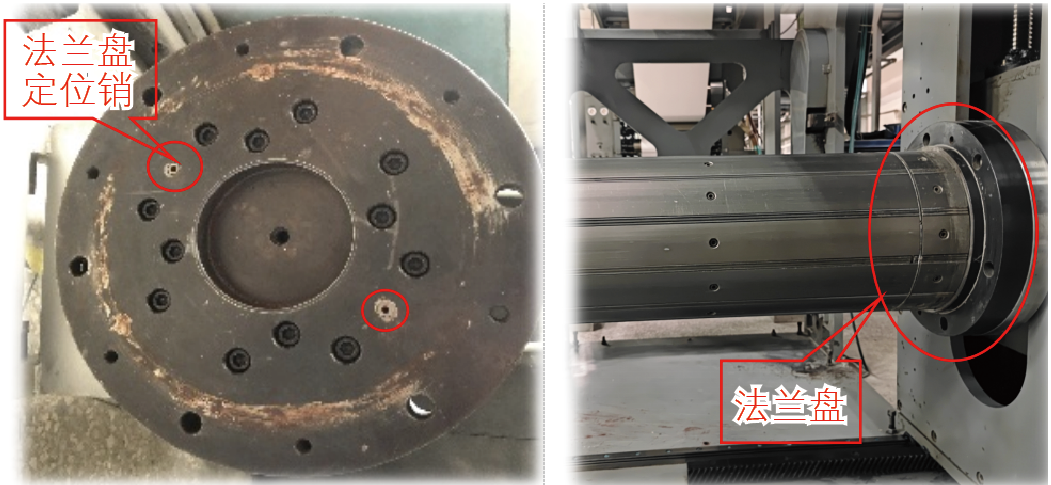 Рисунок 3. Схема конструкции фланца.
02 / Сложность установки расширительного вала
Установка расширительного вала (рис. 4) требует одновременного соблюдения двух условий: во-первых, круглый выступ на фланце основания точно входит в круглую выемку на фланце расширительного вала для правильного позиционирования; во-вторых, резьбовые отверстия на фланце основания точно совпадают с резьбовыми отверстиями на фланце расширительного вала. Только при соблюдении обоих условий можно завершить монтаж расширительного вала. Однако раньше компания полагалась на гидравлическую тележку и подъемную функцию механизма разматывателя для достижения совмещения выступа фланца и выемки для разжимного вала, в то время как точное выравнивание резьбовых отверстий полностью выполнялось вручную путем вращения разжимного вала. Этот метод имеет низкую точность позиционирования и часто требует нескольких попыток добиться точного выравнивания расширительного вала.
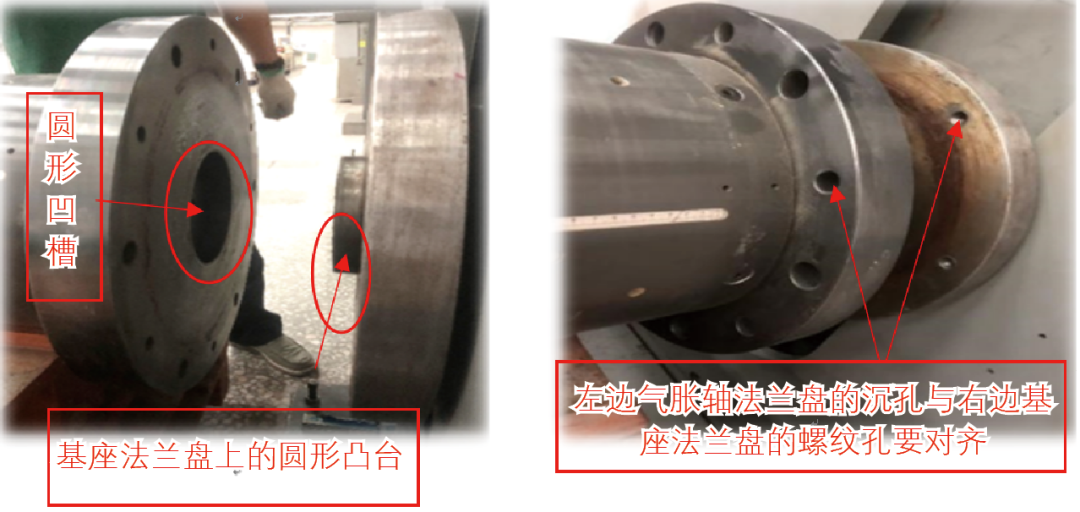 Рисунок 4. Установка расширительного вала
Требования и идеи к проектированию установки
01/ Требования к проектированию
Для повышения эффективности обслуживания расширительного вала и снижения нагрузки и затруднений обслуживающего персонала предлагаются следующие требования:
(1) Это может эффективно сократить время обслуживания вала расширения воздуха механизма разматывания.
(2) Устройство является мобильным, способным точно подниматься и опускаться, а также может гибко вращать вал расширения воздуха.
(3) Оснащен специальным зажимом для фланцев, который подходит для фланцев различных размеров.
(4) Никакого вмешательства в работу оборудования и никакого негативного воздействия на оборудование.
02 / Концепция дизайна
Спроектировать и изготовить съемное устройство для установки и демонтажа газорасширительного вала, состоящее из трех основных компонентов: мобильной платформы обслуживания, тележки для установки и снятия фланцевого зажима и устройства быстрого позиционирования.
Позиционирование и поддержка выполняются с помощью опорных колес, а вал расширения воздуха может вращаться на опорном колесе, что позволяет легко заменять расширительные планки под разными углами. При установке вала расширения воздуха резьбовые отверстия можно быстро расположить, вращая вал в фиксированных точках, а точный подъем может быть достигнут путем изменения расстояния между четырьмя опорными колесами. Конкретная реализация выглядит следующим образом:
а. Всего спроектировано 4 опорных колеса, разделенных на 2 группы, которые служат для поддержки газового расширительного вала, позволяя ему вращаться вдоль оси, что позволяет удобно снимать любую газовую расширительную планку и быстро позиционировать резьбовые отверстия путем вращения вала в фиксированных точках при установке воздушного расширительного вала;
б. Используя трапециевидные ходовые винты, конические шестерни и пары линейных направляющих, два набора опорных колес могут перемещаться симметрично вдоль оси Y-, обеспечивая точную регулировку вала расширения воздуха вверх и вниз (хотя механизм разматывания может независимо регулировать ось расширения воздуха вверх и вниз, амплитуду регулировки трудно контролировать и его невозможно точно-настроить);
в. Используя зубчатые рейки и пары линейных направляющих для достижения перемещения по оси X набора опорных колес, эта функция в основном позволяет избежать выступающей конструкции на валу расширения газа;
д. Установите два направляющих колеса и два универсальных колеса в нижней части платформы обслуживания и с помощью программного обеспечения Solidworks нарисуйте схемы сборки мобильной платформы обслуживания на основе приведенных выше конкретных идей.
(2) Фланцевый зажим для установки и разборки тележки.
Использование зажимного устройства для зажима фланца гарантирует, что его высота останется неизменной. При установке фланца устройство быстрого-позиционирования обеспечивает совпадение положения фланца с положением при разборке, что делает установку очень удобной. Конкретная реализация выглядит следующим образом:
а. Моделируя конструкцию зажима верстачных тисков и используя принцип определения окружности в трех точках, изготавливаются три зажимных механизма для достижения функции зажима фланца;
б. Использование механизма резьбового крепления и ползунка для перемещения зажима фланцевой пластины в направлении оси Y-, регулируя расстояние вдоль оси Y- для размещения фланцевых пластин разного диаметра;
в. Используя трапециевидные ходовые винты, конические шестерни и пары линейных направляющих, обеспечивающие перемещение крепления фланцевой пластины по оси Z-, он может устанавливать фланцевые пластины различного диаметра и регулировать вертикальную высоту фланцевой пластины;
д. Использование трапециевидного ходового винта и пары линейных направляющих для обеспечения перемещения крепления фланцевой пластины по оси X-, тем самым обеспечивая разделение между фланцевой пластиной и газовым расширительным валом;
е. Два направляющих колеса и два универсальных колеса устанавливаются в нижней части приспособления для фланцевого зажима, и на основе приведенных выше конкретных идей используйте программное обеспечение SolidWorks, чтобы нарисовать схему сборки тележки для сборки фланцевого зажима для установки.
(3) Устройство быстрого позиционирования
С помощью пары конических цилиндрических головок и круглых канавок достигается быстрое позиционирование мобильной платформы обслуживания и тележки для установки и демонтажа фланцевого зажима. Передний конец вала этого устройства выполнен в виде конуса и служит направляющим механизмом. Использование гравитационных блоков для одновременного позиционирования обоих транспортных средств обеспечивает гравитационную самоблокировку-, предотвращая разборку платформы обслуживания и фланцевого крепления, а также разборку тележки во время установки и снятия фланцевой пластины. Основываясь на вышеизложенных конкретных идеях, программное обеспечение SolidWorks было использовано для построения схемы сборки устройства быстрого позиционирования (как показано на рисунке 5).
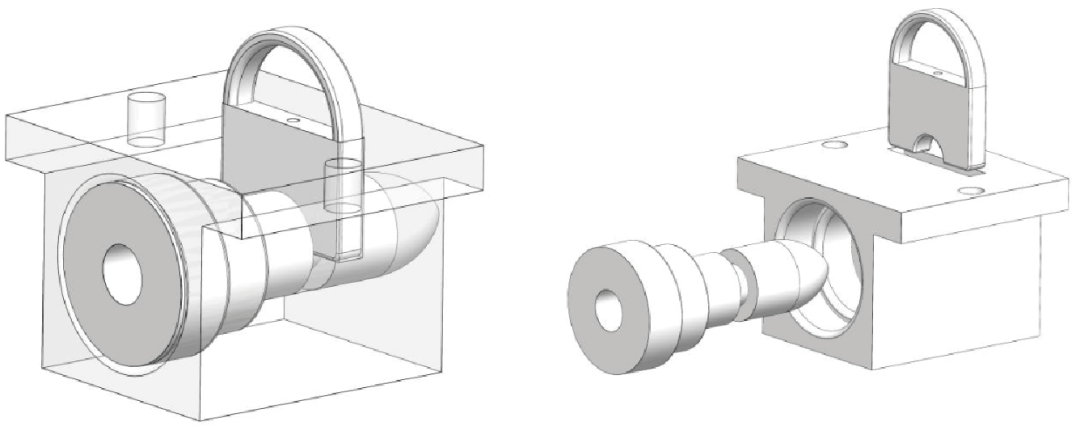 Рис. 5. Сборка SolidWorks устройства быстрого позиционирования.
Проверка эффекта обслуживания
Чтобы проверить эффективность технического обслуживания устройства для установки и снятия расширительного вала пресса глубокой печати (рис. 6), технические специалисты исследовали и собрали данные о среднем времени ремонта расширительных валов с использованием этого устройства. Они обнаружили, что среднее время ремонта расширительного вала механизма размотки сократилось с 91,66 минуты до 39,91 минуты. Расчеты показывают, что использование устройства для ремонта расширительного вала повысило КПД на 129,67%.
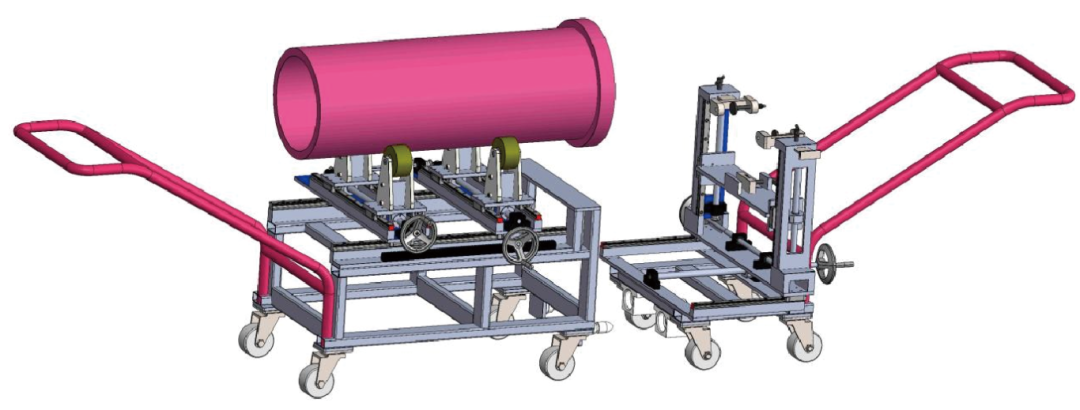 Рис. 6. Имитационная схема устройства установки и удаления воздушной-расширяющейся шахты.
Разработка устройства для установки и снятия воздушного-расширяющегося вала пресса глубокой печати сокращает время простоев, вызванное техническим обслуживанием, снижает трудоемкость операторов, устраняет необходимость длительной подготовки к перезапуску машины, а также значительно повышает эффективную производительность пресса и качество продукции. Это также снижает нагрузку на обслуживающий персонал и повышает эффективность ремонта валов с воздушным-расширением. Кроме того, обслуживающий персонал может использовать это устройство для обслуживания и ремонта других компонентов глубокой печатной машины, таких как печатные валики, охлаждающие валики и тяговые валики, что делает машину более универсальной.