


Эффективность работы выросла более чем на 300%! Новое устройство для проверки сигаретных пачек настолько эффективно!
В настоящее время тестирование клеящих свойств готовой сигаретной упаковки проводится полностью вручную. Процесс тестирования состоит из трех основных этапов: подготовка материала, склеивание бумаги и оценка-отклеивания, включающий более десяти процедур, таких как резка образца, нанесение клея, прессование, выдержка, отслаивание и оценка, причем все они полностью выполняются вручную. Этот традиционный метод тестирования имеет такие проблемы, как неточное количество клея, неравномерное нанесение, перекос бумаги и недостаточное прижатие, что приводит к длительному времени тестирования, частым повторным испытаниям, высокой трудоемкости, низкой эффективности и рискам безопасности при использовании некоторого нагревательного оборудования. Для решения этих проблем компания Changde Jinpeng Printing Co., Ltd. (именуемая в дальнейшем «Changde Jinpeng») приняла подход «совместного прорыва предприятий добывающей и перерабатывающей цепочек». Обучаясь-на месте и вместе внедряя инновации, они успешно разработали устройство для проверки клейкости упаковочной бумаги. В этой статье систематически объясняются предпосылки разработки, технические решения, последствия внедрения и потенциальные применения этого устройства, с целью предоставить справочник по технологическим инновациям в области тестирования качества в отрасли.
Техническая информация и анализ проблем
01/ Техническое значение характеристик клея
Адгезионные характеристики, основанные на механизме разрушения соединения, относятся к моделированию этапа склеивания при формировании сигаретной упаковки, когда два образца соединяются, а затем разрушающим образом отрываются друг от друга. Если бумажные волокна разрываются клеем, эффективность клея считается квалифицированной. Этот показатель эффективности напрямую отражает совместимость клея с бумажной основой и является ключевым параметром для обеспечения стабильности конструкции упаковки.
02/ Традиционные методы тестирования и существующие проблемы
В настоящее время вся упаковочная продукция для сигаретных пачек должна пройти тестирование на клейкость перед отправкой с завода. Процесс тестирования можно разделить на три основных этапа: «подготовка материала», «склеивание бумаги» и «оценка-отклеивания». Конкретная процедура включает в себя: взять образец, подлежащий тестированию, из пакета для образцов → вырезать клейкую область образца до размера 20 мм × 50 мм → нанести клей с помощью шприца (как показано на рисунке 1) → нанести клей на обозначенную область → равномерно распределить клей чистой пипеткой → выровнять и прикрепить обратную сторону бумаги к склеенному участку → прижать с помощью термосварочного устройства (как показано на рисунке 2) → положить ровно и оставить на 30 минут → вручную отделить две части полностью склеенные поверхности → визуально оценить, не повреждены ли волокна бумаги.
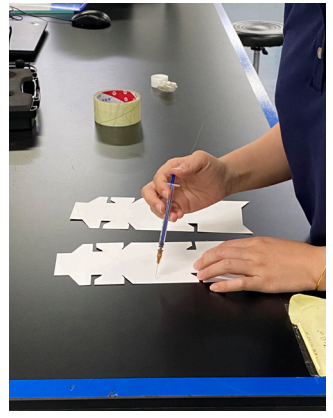
Рисунок 1. Ручное всасывание геля.
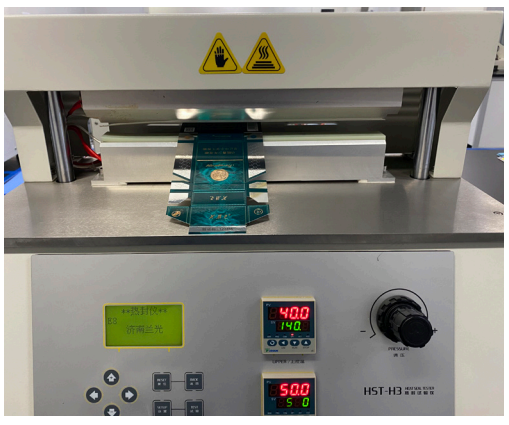 Рисунок 2. Пресс для горячей сварки
После анализа вышеописанный полностью ручной процесс имеет следующие проблемы:
(1) Низкая эффективность: отдельные тесты в лаборатории занимают слишком много времени, а весь процесс занимает около 35 минут. После запроса на проверку приходится долго ждать обратной связи, что не позволяет удовлетворить потребности в-мониторинге производства в реальном времени.
(2) Угрозы безопасности: некоторые этапы испытаний включают нагревательное оборудование, а ручное управление сопряжено с риском ожогов и поражения электрическим током.
(3) Недостаточная точность. Современные методы тестирования являются относительно грубыми. Контроль количества клея зависит от опыта оператора, а однородность покрытия не может быть гарантирована, что приводит к низкой точности данных испытаний, что затрудняет обеспечение тщательного контроля качества.
(4) Высокая частота повторных проверок: весь процесс выполняется вручную, а ключевые этапы (такие как соскабливание клея, выравнивание и прессование) подвержены ошибкам, что приводит к провалу эксперимента. Частота повторных проверок достигает 50 %, что не только увеличивает рабочую нагрузку, но и приводит к пустой трате ресурсов тестирования.
Подводя итог, традиционные методы ручного тестирования больше не соответствуют требованиям современной индустрии сигаретных упаковок к точному и эффективному контролю качества. Существует острая необходимость в разработке стандартизированного автоматизированного испытательного устройства, которое бы принципиально исключило вмешательство человека.
Решение и технические принципы
01/ Цели исследования и общий подход
Для решения вышеуказанных проблем наша проектная группа поставила перед собой следующую цель разработки: разработать устройство для тестирования характеристик клея упаковочной бумаги, которое стандартизирует и автоматизирует процесс тестирования, эффективно контролирует количество и однородность наносимого клея, обеспечивает безопасное и прочное прессование с подогревом, а также значительно повышает эффективность тестирования и надежность данных. Общий технический подход заключается в объединении таких функций, как соскабливание клея, перенос, нагрев и прессование, в одном устройстве, превращая разрозненные ручные операции в непрерывный автоматизированный процесс; добиться точного контроля ключевых параметров процесса благодаря точной механической конструкции; и исключить человеческий фактор посредством стандартизированных рабочих процедур.
02/ Структурный расчет устройства
Разработанное устройство для испытания характеристик адгезии упаковочной бумаги относится к области технологии склеивания упаковки и в основном включает в себя три функциональных модуля, как показано на рисунке 3.
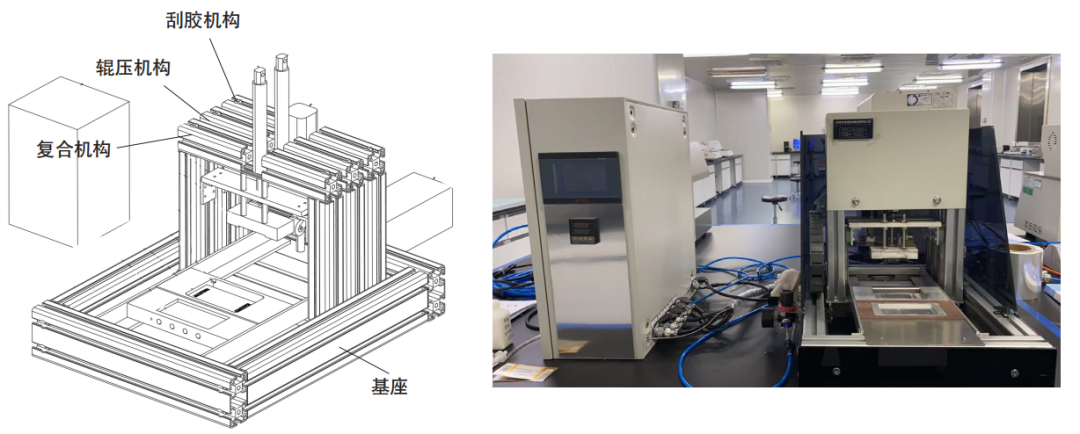 Рис. 3. Устройство для испытания характеристик клея упаковочной бумаги (слева: принципиальная схема, справа: реальное устройство)
(1) Основание: служит опорной платформой для всего устройства, объединяя установку скребкового механизма, механизма прокатки и механизма ламинирования. Это обеспечивает точную координацию пространственного расположения каждого функционального модуля, что обеспечивает непрерывный процесс тестирования.
(2) Механизм скребка: используется для соскабливания излишков клея из желоба щетки для клея в переливной лоток и выравнивания клея. Этот механизм оснащен устройством точной регулировки зазора скребка, позволяющим контролировать толщину слоя клея в заданном диапазоне, обеспечивая равномерную и постоянную толщину.
(3) Роликовый механизм: используется для прижима упаковочной бумаги к клеевому слою после соскабливания, перенося клей на бумагу. Механизм управляется приводом, который обеспечивает постоянную скорость и давление ролика, исключая колебания скорости и неравномерное давление, вызванное прокаткой вручную.
(4) Механизм ламинирования: используется в тестах на адгезию для приложения контролируемого давления и времени ламинирования к бумаге, которая была склеена и передана в лоток для ламинирования, имитируя процесс ламинирования в реальном полиграфическом и упаковочном производстве. Этот механизм включает в себя модуль электрического нагрева для точного контроля температуры и времени прессования.
03/ Стандартизированный процесс тестирования
На основе разработанного устройства был установлен следующий стандартизированный процесс испытаний:
(1) Отбор проб: из каждой партии следует отбирать не менее 5 листов. Образцы должны быть плоскими, неповрежденными, без прилипаний и соответствовать требованиям по размеру не менее 300×300 мм. На каждом образце должно быть указано направление волокон бумаги, лицевая/задняя стороны, и он должен быть запечатан в пакет.
(2) Кондиционирование по температуре и влажности. Образцы следует кондиционировать в условиях, указанных в GB/T 10739, чтобы исключить влияние окружающей среды на результаты.
(3) Резка образцов: разрежьте образцы на образец 1 (98 мм × 42 мм) и образец 2 (98 мм × 50 мм), убедившись, что длинная сторона (98 мм) параллельна направлению волокон для обеспечения соответствия направлению силы во время фактического производства.
(4) Впрыск клея: с помощью дозатора клея наберите отмеренное количество тестового клея и введите его в резервуар для точечного клея модуля нанесения клея.
(5) Соскабливание клея: скребок автоматически соскабливает излишки клея вокруг резервуара для точек в переливной желоб и выравнивает его, образуя однородный слой клея.
(6) Нанесение клея: поместите образец 1 (98 мм × 42 мм) в модуль нанесения клея лицевой стороной бумаги вверх. Запустите механизм прокатки, чтобы прижать образец к выровненному слою клея с постоянной скоростью и давлением, обеспечивая равномерный перенос клея.
(7) Адгезия: удалите приклеенный образец 1 и поместите его в паз модуля электронагрева на модуле склеивания клеевой стороной вверх, совместив с передней стороной образца 2. Установите температуру модуля электронагрева и запустите устройство горячего-прессования, чтобы сжать образец 1 и образец 2 вместе.
(8) Установка образца: Возьмите склеенный образец из устройства для нанесения клея. Вставьте один конец образца 2 в фиксированную прорезь тестера на отслаивание и зажмите другой конец образца 1 с помощью тягового приспособления.
(9) Испытание на отслаивание: Как показано на рисунке 4, используйте угол отслаивания 150 градусов и скорость испытания 600 мм/с с помощью тягового приспособления. Запишите кривую силы отслаивания и определите тип неисправности (разрушение бумажного волокна или повреждение интерфейса клеевого слоя).
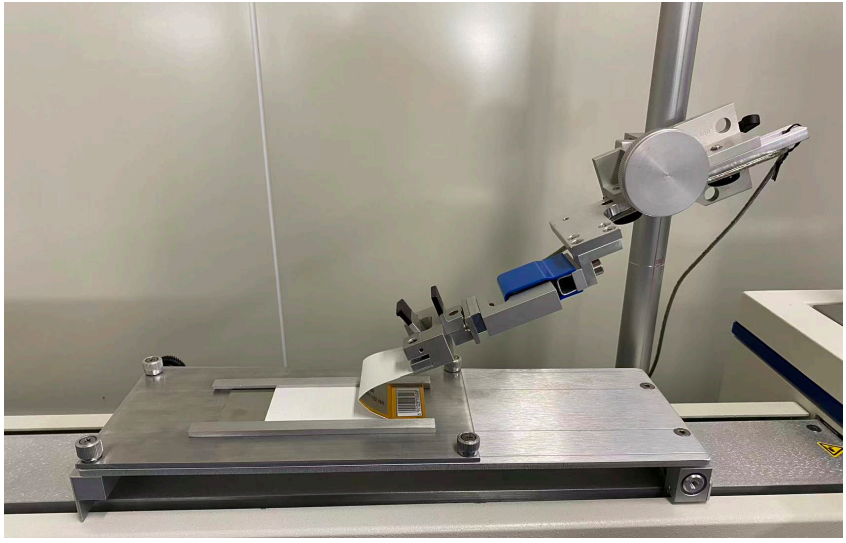
Рисунок 4. Тест на отслаивание сигаретной пачки
04/ Ключевые технологические прорывы
Это устройство достигло технологических прорывов в следующих трех областях:
(1) Интегрированная конструкция: объединяя три основных функциональных модуля -соскабливание клея, прокатку и ламинирование- в единую основу, он стандартизирует весь процесс экспериментов по характеристикам клея, включая нанесение клея, выравнивание клеевого слоя, перенос клея и ламинирование, исключая ошибки между этапами.
(2) Точный контроль параметров: скребковый механизм обеспечивает однородную толщину клеевого слоя (погрешность менее или равна 0,01 мм); механизм прокатки, приводимый в действие сервосистемой, управляет роликами для переноса клея с постоянной скоростью и давлением, с точностью скорости ± 0,1 мм/с и точностью давления ± 0,5 Н; механизм ламинирования может точно регулировать давление ламинирования (± 1 Н), температуру (± 1 градус) и время (± 0,1 с), точно имитируя фактические производственные условия.
(3) Стандартизированная операция: все операции выполняются через человеко--машинный интерфейс, и после запуска одним-нажатием весь процесс завершается автоматически. Это полностью исключает дефекты, вызванные ручной работой, такие как неточное количество клея, неравномерное нанесение, перекос бумаги или недостаточное прижатие, обеспечивая повторяемость и сопоставимость результатов испытаний. Сравнение процесса тестирования до-и-после показано на рисунке 5.
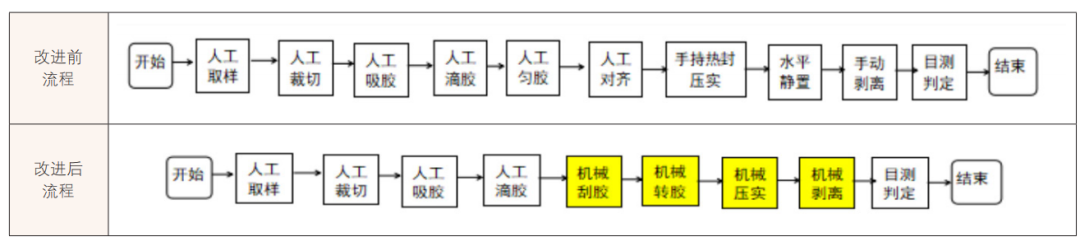
Рисунок 5. Сравнение процессов проверки до и после улучшения
Техническая эффективность и анализ данных
01/ Анализ повышения эффективности
После многочисленных практических-проверок и практических испытаний устройство добилось значительного повышения эффективности контроля. Общее время контроля за проход сократилось с 2057 секунд при традиционных ручных методах до 442 секунд, что повысило эффективность работы на 365,38%. Показатель успешности всего процесса проверки достиг 100 %, а уровень повторной проверки упал с 50 % до 0, что значительно снизило трудоемкость проверяющего персонала.
02/ Точность и надежность обнаружения
Оценка клиента: «Это устройство спроектировано с научной точки зрения и разумно, просто в эксплуатации, отличается высокой точностью и высокой стабильностью. Оно эффективно преодолевает такие проблемы, как задержка обнаружения и неточность данных, обнаруженные в предыдущих методах ручного контроля, обеспечивая надежную техническую поддержку нашим усилиям по усилению контроля качества клея для упаковочной бумаги».
03/ Улучшения безопасности
Традиционное ручное тестирование использует термосварочные аппараты и другое нагревательное оборудование, связанное с ожогами и риском электробезопасности. Это устройство объединяет нагревательный модуль в закрытый композитный механизм с термоизоляционной защитой и автоматическим контролем температуры, поэтому операторам не нужно прикасаться к высоко-компонентам, что полностью исключает риск ожогов.
Социальные льготы и ценность приложения
01/ Прямые экономические выгоды
Это устройство может эффективно снизить уровень брака и потерь на переработку при производстве упаковки, заранее прогнозируя эффект склеивания бумаги. По оценкам, если это устройство будет продвигаться по всей отрасли, процент брака готовой продукции, вызванный проблемами с клеем в упаковочных компаниях, может снизиться в среднем с 5,7% до менее 2%. В то же время повышение эффективности контроля может сэкономить значительную сумму затрат на рабочую силу, снижая затраты на рабочую силу на проверку примерно на 80%.
02/ Роль технологического лидера
Стандартизированная работа этого устройства позволяет измерять эффективность склеивания различных типов клея, эффективно выбирать и адаптировать составы клея для специализированной бумаги для сигаретной пачки, чернил и процессов ламинирования, сокращать цикл исследований и разработок для выбора и улучшения рецептуры клея, точно решать практические проблемы, такие как удаление прилипания, коробление, перелив клея и адгезия при производстве сигаретных пачек, а также создать систему оценки совместимости клея и бумаги для сигаретных пачек.
03/ Синергия отраслевых цепочек
В проекте используется совместная исследовательская модель по всей отраслевой цепочке, объединяющая исследования и разработки в области клея, печать и производство сигаретных пачек на среднем этапе, а также производителей упаковки для сигарет на последующих этапах с техническими, кадровыми и аппаратными ресурсами. Он разрушает информационные и технические барьеры на каждом этапе, формируя полную-систему технической оптимизации цепочки от сырья до готовой продукции, стимулируя всю индустрию сигаретных упаковок к повышению эффективности, точности и интеллекта, а также повышая ее основную конкурентоспособность.
04/ Вклад в отраслевую стандартизацию
В рамках этого проекта была успешно разработана первая в отрасли система тестирования характеристик клея для упаковочной бумаги. Чтобы соответствовать унифицированным техническим спецификациям, требуемым различными предприятиями и испытательными учреждениями в отрасли, команда проекта стандартизировала результаты исследований, способствовала техническим прорывам и повышению качества складных картонных коробок, а также сырья и вспомогательных материалов (бумаги) в упаковочной и полиграфической промышленности, а также улучшила скоординированное распределение и инновационные возможности добывающих и перерабатывающих предприятий.
В будущем исследовательская группа продолжит оптимизировать уровень интеллекта устройства, разработать систему автоматической оценки на основе машинного зрения, добиться полностью автоматического проведения испытаний характеристик клея и изучить возможность расширения применения устройства на других упаковочных материалах (таких как пластик и металлическая фольга) для тестирования характеристик адгезии, внеся больший вклад в технологические инновации в области контроля качества в упаковочной промышленности.